Trong lĩnh vực gia công cơ khí chính xác, taro trên máy tiện CNC là nguyên công quan trọng để tạo ren trong trên các chi tiết như trục, bạc, khớp nối và nhiều sản phẩm cơ khí khác. So với taro thủ công, gia công taro bằng máy tiện CNC cho phép kiểm soát chính xác tốc độ trục chính, bước ren và chiều sâu gia công, từ đó nâng cao độ chính xác và tính đồng nhất của sản phẩm.
Tuy nhiên, nếu lựa chọn mũi taro, tốc độ cắt, dung dịch làm mát hoặc chu trình taro CNC không phù hợp, quá trình gia công có thể xảy ra các vấn đề như gãy mũi taro, sai bước ren, hỏng ren hoặc giảm chất lượng bề mặt.
Trong bài viết này, CNC Vaitech sẽ hướng dẫn chi tiết kỹ thuật taro trên máy tiện CNC, từ cách lựa chọn dụng cụ, chuẩn bị phôi, thiết lập thông số gia công đến các chu trình G-code taro thường được sử dụng. Qua đó, người vận hành có thể hiểu rõ quy trình và áp dụng đúng kỹ thuật để nâng cao độ chính xác, năng suất và tuổi thọ dao cụ trong gia công CNC.
Taro trên máy tiện CNC là gì?
Taro trên máy tiện CNC là phương pháp sử dụng mũi taro (Tap) để gia công ren trong cho các lỗ đã được khoan hoặc gia công lỗ trước đó. Đây là một nguyên công phổ biến trong gia công cơ khí chính xác, được ứng dụng để tạo ren cho các chi tiết như trục, bạc, khớp nối và linh kiện cơ khí. So với taro thủ công, taro bằng máy tiện CNC cho phép kiểm soát chính xác tốc độ trục chính, bước ren, chiều sâu và độ đồng bộ giữa chuyển động quay của trục chính với chuyển động chạy dao, giúp nâng cao độ chính xác và tính ổn định khi gia công hàng loạt.
Về lập trình, chu trình taro trên máy tiện CNC phụ thuộc vào hệ điều khiển và cấu hình máy. Một số máy có thể sử dụng chu trình taro cố định, trong khi các trường hợp khác có thể lập trình đồng bộ chuyển động bằng G32 hoặc các lệnh/chu trình taro chuyên dụng. Việc lựa chọn phương pháp lập trình cần căn cứ vào hệ điều khiển, loại mũi taro, bước ren và yêu cầu gia công thực tế.
Ưu điểm của taro trên máy tiện CNC là độ chính xác cao, khả năng kiểm soát bước ren tốt và năng suất ổn định. Khi kết hợp đúng mũi taro, chế độ cắt, dung dịch tưới nguội và phương pháp gá đặt, quá trình gia công có thể hạn chế các lỗi như gãy mũi taro, sai bước ren, hỏng ren hoặc giảm tuổi thọ dụng cụ. Đây là giải pháp phù hợp cho cả gia công CNC đơn chiếc và sản xuất hàng loạt, đặc biệt trong lĩnh vực cơ khí chính xác.
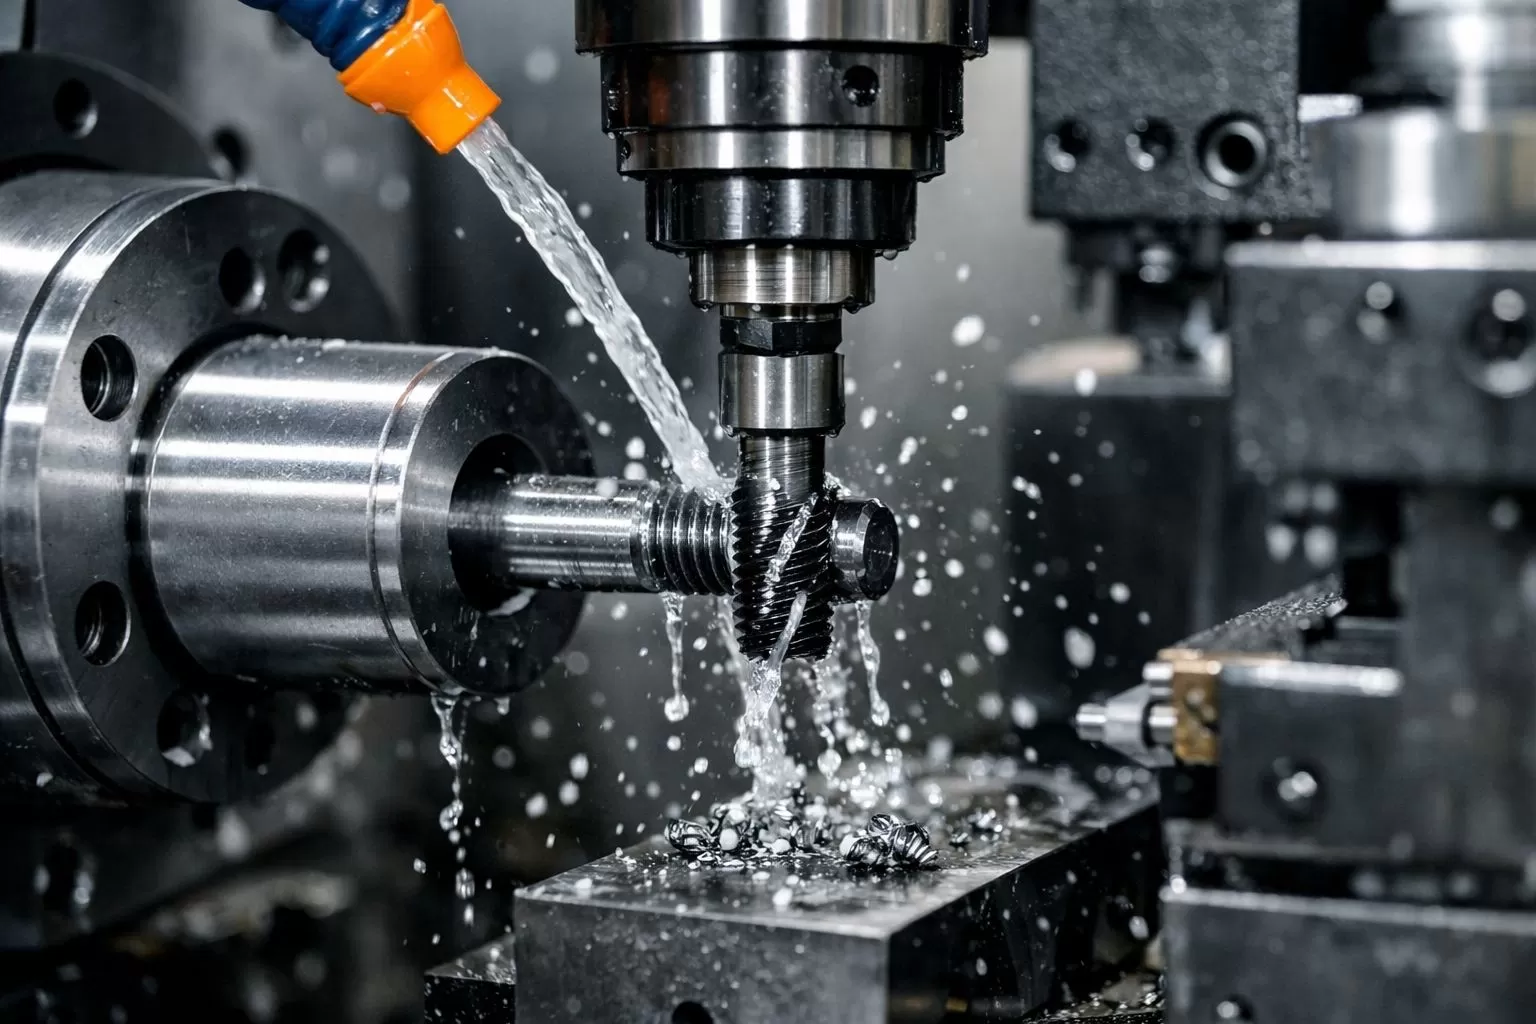
Các phương pháp taro phổ biến trên máy tiện CNC
Tùy thuộc vào hệ điều khiển CNC trên máy tiện và cấu hình của từng dòng máy như Fanuc, Mitsubishi hoặc Siemens, Handemo, kỹ thuật viên có thể lựa chọn phương pháp taro phù hợp. Hai phương pháp phổ biến gồm taro cứng (Rigid Tapping) và taro bằng bầu kẹp bù trừ (Floating Tap Holder).
Taro cứng (Rigid Tapping)
Taro cứng là phương pháp trong đó tốc độ quay của trục chính và chuyển động chạy dao theo trục Z được đồng bộ chính xác theo bước ren. Phương pháp này cho phép mũi taro di chuyển đồng bộ với trục chính, giúp kiểm soát tốt độ chính xác của ren.
Ưu điểm của taro cứng là độ chính xác cao, năng suất tốt và không cần sử dụng bầu kẹp bù trừ. Phương pháp này đặc biệt phù hợp với gia công sản xuất hàng loạt và các chi tiết yêu cầu độ chính xác ren cao. Với một số hệ điều khiển Fanuc, chức năng taro cứng có thể được kích hoạt bằng M29 kết hợp với chu trình G84, tuy nhiên mã lệnh cụ thể cần được kiểm tra theo từng hệ điều khiển và đời máy.
Taro bằng bầu kẹp bù trừ
Bầu kẹp bù trừ (Floating Tap Holder) thường được sử dụng trên máy CNC không hỗ trợ chức năng taro cứng hoặc trong những trường hợp cần bù sai lệch nhỏ giữa tốc độ quay trục chính và chuyển động chạy dao.
Bầu kẹp có cơ cấu bù dọc trục, cho phép mũi taro dịch chuyển một khoảng nhỏ để hấp thụ sai lệch đồng bộ trong quá trình gia công. Nhờ đó, giảm tải tác động lên mũi taro và hạn chế nguy cơ gãy taro, hỏng ren hoặc sai bước ren.
Việc lựa chọn giữa taro cứng và bầu kẹp bù trừ cần căn cứ vào hệ điều khiển, khả năng đồng bộ trục chính, loại mũi taro, vật liệu phôi và yêu cầu độ chính xác của chi tiết.
Các thông số của chu trình taro trên máy tiện CNC cơ bản
Để lập trình chu trình taro trên máy tiện CNC chính xác, người vận hành cần hiểu rõ các thông số tọa độ, chiều sâu gia công và mã lệnh tương ứng với hệ điều khiển của máy. Một số thông số thường gặp gồm:
-
X, Y: Tọa độ vị trí gia công. Trên máy tiện CNC 2 trục, vị trí lỗ thường được xác định chủ yếu theo trục X và Z.
-
R: Mặt phẳng hoặc vị trí rút dao an toàn, tùy theo cấu trúc chu trình của hệ điều khiển.
-
Z: Tọa độ chiều sâu hoặc điểm cuối của chu trình taro.
-
Q: Giá trị chiều sâu cắt hoặc lượng ăn dao theo từng bước, chỉ áp dụng với những chu trình hỗ trợ tham số này.
-
P: Thời gian dừng tại vị trí cuối chu trình, tùy thuộc vào cú pháp của hệ điều khiển CNC.
Lưu ý: Cú pháp và ý nghĩa của từng tham số có thể khác nhau giữa Fanuc, Mitsubishi, Siemens và các hệ điều khiển khác. Vì vậy, cần kiểm tra tài liệu lập trình của đúng hệ điều khiển trước khi áp dụng.
Đối với các chu trình cố định (Canned Cycle) có sử dụng chu trình taro, lệnh G80 thường được dùng để hủy chu trình cố định trước khi chuyển sang các thao tác lập trình tiếp theo. Không nên áp dụng máy móc một cú pháp cho mọi hệ điều khiển CNC.
Những lưu ý trước khi tiến hành taro trên máy tiện
Khi thực hiện chu trình taro trên máy tiện CNC, việc lựa chọn đúng dụng cụ cắt, thiết lập thông số gia công và kiểm tra chương trình trước khi chạy máy là yếu tố quan trọng để đảm bảo độ chính xác của ren, chất lượng bề mặt và an toàn trong quá trình vận hành. Các thông số như đường kính lỗ khoan, bước ren, tốc độ trục chính, chiều sâu taro và mô-men xoắn cần được thiết lập phù hợp với vật liệu phôi và loại taro sử dụng.
Những yếu tố kỹ thuật cần lưu ý khi lập trình và thực hiện taro ren trên máy tiện CNC gồm:
-
Lựa chọn đúng kích thước và tiêu chuẩn taro: Xác định đường kính taro, bước ren hoặc số ren trên mỗi inch (TPI) theo bản vẽ kỹ thuật. Ví dụ, taro 20 TPI tương đương 20 ren/inch, với bước ren là 1/20 inch ≈ 1,27 mm.
-
Chọn loại taro phù hợp: Tùy thuộc vào vật liệu phôi và đặc điểm lỗ ren, có thể lựa chọn taro máy, taro rãnh thẳng, taro rãnh xoắn hoặc các loại taro chuyên dụng. Hình dạng đầu taro và thiết kế rãnh thoát phoi cần phù hợp với lỗ thông hoặc lỗ mù.
-
Đảm bảo độ đồng tâm giữa taro và trục chính: Mũi taro phải được căn chỉnh chính xác với tâm lỗ gia công. Sai lệch tâm có thể gây lệch ren, kẹt taro, gãy dụng cụ hoặc làm hỏng lỗ ren.
-
Kiểm tra tình trạng lưỡi cắt: Taro cần có mép cắt sắc, không bị mẻ hoặc mòn quá mức. Dụng cụ cắt bị cùn không chỉ làm tăng lực cắt mà còn ảnh hưởng đến chất lượng ren và tuổi thọ taro.
-
Đảm bảo độ cứng vững của hệ thống gá: Phôi phải được kẹp chặt và định vị chính xác trên mâm cặp hoặc đồ gá. Hệ thống gá dao và cán taro cũng cần có độ cứng vững phù hợp để hạn chế rung động trong quá trình gia công.
-
Thiết lập tốc độ trục chính phù hợp: Tốc độ taro cần được tính toán dựa trên vật liệu phôi, đường kính taro, vật liệu dụng cụ và loại dung dịch làm mát. Đặc biệt, với taro đồng bộ trên máy tiện CNC, tốc độ trục chính và bước chạy dao phải được đồng bộ chính xác để tránh sai lệch bước ren.
-
Gia công lỗ khoan trước khi taro chính xác: Đường kính lỗ khoan phải phù hợp với tiêu chuẩn ren. Lỗ quá nhỏ sẽ làm tăng mô-men xoắn và nguy cơ gãy taro, trong khi lỗ quá lớn có thể khiến chiều cao ren không đạt yêu cầu.
-
Kiểm soát chiều sâu lỗ và chiều sâu taro: Đối với lỗ mù, cần xác định chính xác chiều sâu khoan, chiều sâu ren và khoảng hở phía đáy lỗ để tránh hiện tượng taro chạm đáy hoặc tạo lực dọc trục quá lớn.
-
Thiết lập khoảng cách an toàn tại vị trí bắt đầu taro: Điểm bắt đầu chu trình cần có khoảng cách phù hợp với mặt phôi để mũi taro tiếp cận ổn định, đồng thời tránh va chạm giữa dụng cụ và chi tiết.
-
Kiểm soát mô-men xoắn của cán taro: Khi sử dụng đầu kẹp taro có cơ cấu bù hoặc giới hạn mô-men, cần điều chỉnh mô-men phù hợp với kích thước taro và vật liệu gia công. Điều này giúp hạn chế nguy cơ gãy taro khi dụng cụ gặp tải cắt lớn.
-
Sử dụng dung dịch trơn nguội phù hợp: Lựa chọn dầu tưới nguội, dầu taro hoặc dung dịch làm mát phù hợp với vật liệu phôi và loại taro giúp giảm ma sát, hỗ trợ thoát phoi, cải thiện chất lượng bề mặt ren và kéo dài tuổi thọ dụng cụ.
-
Kiểm tra chu trình taro trước khi gia công: Trước khi chạy chương trình chính thức, cần kiểm tra mã lệnh CNC, tọa độ X/Z, chiều sâu taro, bước ren, tốc độ trục chính, hướng quay và điểm bắt đầu chu trình. Có thể chạy mô phỏng hoặc chạy thử ở chế độ an toàn để phát hiện nguy cơ va chạm.
Về mặt lập trình, chu trình taro trên máy tiện CNC cần được thiết lập đồng bộ giữa chuyển động chạy dao và tốc độ quay trục chính. Với ren có bước P, tốc độ chạy dao theo phương Z về nguyên tắc phải tương ứng với bước ren và tốc độ trục chính. Vì vậy, người vận hành không nên chỉ thiết lập tốc độ RPM mà cần kiểm tra đồng thời bước ren, lượng chạy dao, chiều sâu cắt và chế độ đồng bộ trục chính.
Việc kiểm soát đầy đủ các yếu tố trên giúp quá trình gia công ren bằng máy tiện CNC đạt độ chính xác cao, hạn chế các lỗi thường gặp như ren sai bước, ren không đủ chiều cao, lệch tâm, xước ren, gãy taro hoặc hỏng chi tiết. Đồng thời, đây cũng là cơ sở để tối ưu năng suất gia công, tuổi thọ dụng cụ cắt và độ ổn định của máy CNC trong sản xuất cơ khí chính xác.
Chu trình taro trên máy tiện CNC
Chu trình taro trên máy tiện CNC là một bước quan trọng trong quá trình gia công ren trong. Để lập trình chính xác, người vận hành cần nắm rõ các mã lệnh điều khiển chu trình, phương thức hồi dao, bước ren và mối quan hệ giữa tốc độ trục chính với lượng chạy dao.
Tùy thuộc vào hệ điều khiển CNC, cấu hình máy và phương pháp taro, cú pháp của các chu trình có thể khác nhau. Vì vậy, chương trình thực tế cần được đối chiếu với tài liệu lập trình của bộ điều khiển đang sử dụng trước khi vận hành.
Điểm hồi dao trong chu trình taro: G98 và G99
Trong nhiều hệ điều khiển CNC, G98 và G99 được sử dụng để xác định vị trí dao trở về sau khi hoàn thành chu trình. Tuy nhiên, ý nghĩa cụ thể của hai mã này phụ thuộc vào hệ điều khiển và nhóm chu trình đang sử dụng.
G98 – trở về điểm ban đầu
Sau khi hoàn thành chu trình gia công, dao sẽ rút về điểm ban đầu của chu trình. Cách hồi dao này tạo khoảng cách an toàn lớn hơn nhưng có thể làm tăng thời gian chạy không tải nếu điểm ban đầu nằm xa vị trí gia công.
G99 – trở về điểm R
Sau khi hoàn thành chu trình, dao rút về mặt phẳng R hoặc vị trí an toàn được xác định trong chu trình thay vì trở về điểm ban đầu.
Việc lựa chọn G98 hoặc G99 cần dựa trên khoảng cách giữa các vị trí gia công, yêu cầu an toàn và cấu hình bộ điều khiển CNC. Không nên mặc định rằng G98/G99 luôn có cùng chức năng trên mọi dòng máy CNC.
>>> Hữu ích cho bạn: Tổng hợp các mã lệnh G-Code máy tiện CNC
Bước ren và lượng chạy dao khi taro
Bước ren (Pitch) là khoảng cách theo phương trục giữa hai đỉnh ren liên tiếp của cùng một đường ren. Bước ren thường được ký hiệu là P và là một trong những thông số quan trọng nhất khi lập trình taro ren CNC.
Khi taro, chuyển động chạy dao theo trục phải được đồng bộ với tốc độ quay của trục chính. Về nguyên tắc:
Feedrate = Tốc độ trục chính × Bước ren
Hay:
F = S × P
Trong đó:
-
F: Lượng chạy dao, đơn vị mm/phút.
-
S: Tốc độ trục chính, đơn vị vòng/phút.
-
P: Bước ren, đơn vị mm/vòng.
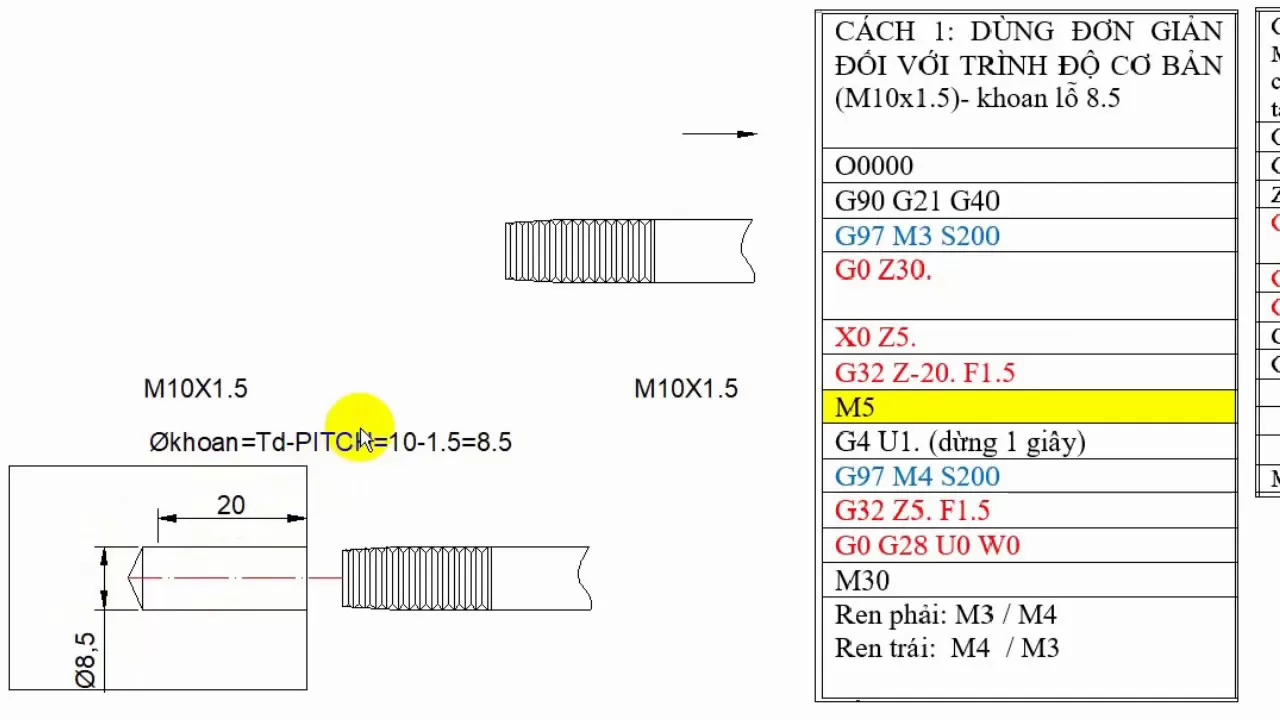
Ví dụ, gia công ren M10 × 1.5 với tốc độ trục chính S = 200 RPM:
F = 200 × 1.5 = 300 mm/phút
Như vậy, nếu bộ điều khiển đang sử dụng chế độ Feed theo mm/phút, giá trị F tương ứng là 300 mm/phút.
Lượng chạy dao F trong chế độ G94
Với G94, lượng chạy dao được tính theo đơn vị mm/phút. Khi đó, để đảm bảo chuyển động của trục Z tương ứng với bước ren, có thể tính:
F = S × P
Ví dụ:
T0101
S200 M03
G94
...
G84 Z-25.0 R2.0 F300
G80
Với ren có bước 1.5 mm, tốc độ trục chính 200 vòng/phút thì:
F = 200 × 1.5 = 300 mm/phút
Tuy nhiên, cú pháp G84 và các tham số đi kèm cần được kiểm tra theo đúng hệ điều khiển của máy. Không nên sao chép nguyên chương trình giữa các máy CNC khác hệ điều khiển.
Lượng chạy dao F trong chế độ G95
Với G95, lượng chạy dao được xác định theo mm/vòng. Khi taro, giá trị Feed có thể tương ứng trực tiếp với bước ren:
F = P
Ví dụ, với ren M10 × 1.5:
T0101
S200 M03
G95
...
G84 Z-25.0 R2.0 F1.5
G80
G94
Trong trường hợp này, F = 1.5 mm/vòng, tương ứng với bước ren 1.5 mm.
Cách lập trình này giúp mối quan hệ giữa tốc độ trục chính, lượng chạy dao và bước ren được thể hiện trực tiếp hơn. Tuy nhiên, máy phải hỗ trợ chế độ chạy dao và chu trình taro tương ứng.
Chu trình taro G84 trên máy tiện CNC
G84 là mã thường được sử dụng cho chu trình taro, nhưng cấu trúc lệnh cụ thể có thể thay đổi tùy hệ điều khiển. Trên một số hệ Fanuc, G84 được sử dụng trong các chu trình taro theo cấu hình riêng của máy.
Một dạng cú pháp tham khảo:
G84 Z(W)_ R_ F_
Trong đó:
-
Z/W: Tọa độ chiều sâu taro theo trục Z.
-
R: Vị trí hoặc khoảng cách tiếp cận an toàn của chu trình.
-
F: Lượng chạy dao tương ứng với bước ren.
-
Q: Nếu được hệ điều khiển hỗ trợ, có thể liên quan đến lượng dịch chuyển hoặc phân đoạn gia công trong một số dạng chu trình; cần kiểm tra manual của máy trước khi sử dụng.
Điểm quan trọng khi sử dụng G84 là đảm bảo trục chính và chuyển động chạy dao được đồng bộ chính xác. Nếu thiết lập sai bước ren hoặc Feedrate, dụng cụ có thể chịu tải bất thường, dẫn đến gãy taro, hỏng ren hoặc sai kích thước ren.
Taro ren trái với chu trình G74
G74 có thể được sử dụng cho các dạng chu trình taro ren trái trên một số hệ điều khiển CNC. Tuy nhiên, chức năng và cú pháp của G74 không hoàn toàn giống nhau trên mọi bộ điều khiển.
Đối với taro ren trái, trục chính phải quay theo chiều phù hợp với dụng cụ và loại ren. Trên nhiều cấu hình, M04 được sử dụng để quay trục chính ngược chiều kim đồng hồ khi nhìn theo quy ước của máy.
Quy trình gia công cơ bản có thể gồm:
-
Di chuyển nhanh đến vị trí lỗ cần gia công.
-
Tiếp cận mặt phẳng an toàn.
-
Thực hiện chuyển động taro đến chiều sâu yêu cầu.
-
Đảo chiều hoặc dừng trục chính theo chu trình điều khiển.
-
Rút taro ra khỏi lỗ.
-
Kết thúc chu trình và đưa dụng cụ về vị trí an toàn.
Cần lưu ý rằng không nên áp dụng cứng một chuỗi M03/M04 hoặc thứ tự đảo chiều trục chính cho mọi máy. Bộ điều khiển và cấu hình máy quyết định cách chu trình G74 thực hiện quá trình taro ren trái.
G88 và vấn đề cần phân biệt với máy tiện CNC
Một điểm cần đặc biệt lưu ý trong tài liệu kỹ thuật là G88 không nên được mô tả chung chung là chu trình taro trên trục X của mọi máy tiện CNC.
Trên nhiều hệ điều khiển Fanuc, G88 thuộc nhóm chu trình khoan/taro hoặc chu trình gia công lỗ theo cấu hình cụ thể, trong đó ý nghĩa của các tham số X, Z, R, P, Q và F phụ thuộc vào loại máy và hệ điều khiển.
Do đó, nếu xây dựng chương trình cho máy tiện CNC có trục C hoặc trục Y, việc sử dụng G88 cần căn cứ trực tiếp vào manual của bộ điều khiển. Đặc biệt, không nên lấy một cú pháp G88 của máy phay rồi áp dụng trực tiếp cho máy tiện.
Những thông số cần kiểm tra trước khi chạy chu trình taro
Trước khi thực hiện gia công ren trong trên máy tiện CNC, người vận hành nên kiểm tra toàn bộ các thông số sau:
-
Đường kính lỗ khoan trước khi taro.
-
Đường kính danh nghĩa của ren.
-
Bước ren và tiêu chuẩn ren.
-
Chiều sâu ren yêu cầu.
-
Loại taro và vật liệu chế tạo taro.
-
Chiều quay của trục chính.
-
Tốc độ trục chính S.
-
Chế độ Feed G94 hoặc G95.
-
Lượng chạy dao F.
-
Điểm bắt đầu chu trình.
-
Mặt phẳng R hoặc khoảng cách tiếp cận an toàn.
-
Chiều sâu Z.
-
Khả năng đồng bộ trục chính – trục Z.
-
Dung dịch trơn nguội và khả năng thoát phoi.
-
Độ cứng vững của cán taro và hệ thống gá.
-
Khoảng hở đáy lỗ đối với lỗ mù.
Đặc biệt, với taro lỗ mù, cần tính toán chiều sâu khoan và chiều sâu taro hợp lý để tránh tình trạng mũi taro chạm đáy lỗ. Với các loại ren nhỏ hoặc vật liệu khó gia công, việc kiểm soát tốc độ trục chính, mô-men xoắn và khả năng thoát phoi càng trở nên quan trọng.
Lưu ý khi lập trình taro CNC
Không có một cú pháp G84, G74 hay G88 duy nhất có thể áp dụng cho tất cả máy CNC. Cùng một mã lệnh nhưng ý nghĩa của tham số, hướng trục, đơn vị của P/Q và cách hồi dao có thể khác nhau giữa các hệ điều khiển.
Vì vậy, khi lập trình chu trình taro trên máy tiện CNC, cần ưu tiên tài liệu kỹ thuật của đúng bộ điều khiển như Fanuc, Mitsubishi, Siemens hoặc hệ điều khiển tích hợp của nhà sản xuất máy.
Việc hiểu đúng G84, G74, G98, G99, G94, G95, kết hợp với tính toán chính xác bước ren và Feedrate sẽ giúp quá trình gia công ren CNC ổn định, hạn chế gãy taro, giảm lỗi sai bước ren và nâng cao chất lượng sản phẩm trong gia công cơ khí chính xác.
Khi tiến hành taro trên máy tiện CNC bằng phương pháp taro ren thuận và taro ren ngược, người vận hành cần lưu ý những điều sau:
- Lựa chọn tốc độ cắt cho quá trình taro phù hợp với đầu mối ren và tốc độ trục chính.
- Cao độ an toàn R trong chu trình taro trên máy tiện phải cao hơn so với chu kỳ khác nhằm đảm bảo sự ổn định ăn dao trong khi gia tăng tốc độ.
- Chuyển động gia công ren sẽ hoàn tất kể cả khi nhấn phím duy trì ăn dao trong khi xử lý chu kỳ taro ren. Vì các lý do an toàn cho cả người và máy.
- Các công tắc Override trên bảng điều khiển dùng cho tốc độ trục chính và tốc độ cắt sẽ không có hiệu lực trong khi xử lý chu kỳ G84 hoặc G74.
Trên đây là những thông tin quan trọng về chu trình taro trên máy tiện CNC, từ cách lựa chọn dụng cụ, thiết lập thông số gia công đến các mã lệnh và phương pháp tính Feedrate. Hy vọng những kiến thức trên sẽ giúp bạn hiểu rõ hơn về lập trình taro CNC, chủ động thiết lập chương trình và nâng cao độ chính xác trong quá trình gia công.
Nếu doanh nghiệp đang có nhu cầu đầu tư máy tiện CNC, máy phay CNC hoặc giải pháp gia công cơ khí chính xác, hãy liên hệ CNC Vaitech để được tư vấn lựa chọn thiết bị phù hợp với nhu cầu sản xuất, vật liệu gia công và yêu cầu kỹ thuật.
CNC VAITECH
-
Văn phòng: Cựu Quán, Đức Thượng, Hoài Đức, Hà Nội
-
Hotline: 0968309099
-
Thương hiệu: CNC Vaitech
-
Website: https://handemocnc.vn/
Với định hướng cung cấp máy CNC chất lượng cao và giải pháp công nghệ cho ngành cơ khí, CNC Vaitech đồng hành cùng doanh nghiệp trong việc lựa chọn máy móc, tối ưu quy trình gia công và nâng cao hiệu quả sản xuất.