Máy tiện CNC là một trong những thiết bị quan trọng trong ngành gia công cơ khí chính xác. Nhờ khả năng tự động hóa cao, máy có thể gia công nhiều chi tiết với độ chính xác và tính đồng nhất tốt. Tuy nhiên, để khai thác hiệu quả thiết bị, người vận hành cần hiểu rõ cách vận hành máy tiện CNC, từ khâu kiểm tra máy, gá phôi, thiết lập dao cụ đến chạy chương trình và kiểm tra sản phẩm.
Trong bài viết này, chúng ta sẽ tìm hiểu chi tiết về vận hành máy tiện CNC, quy trình thực hiện, những kỹ năng cần thiết cũng như các nguyên tắc an toàn quan trọng dành cho người mới bắt đầu.
1. Tổng quan về vận hành máy tiện CNC
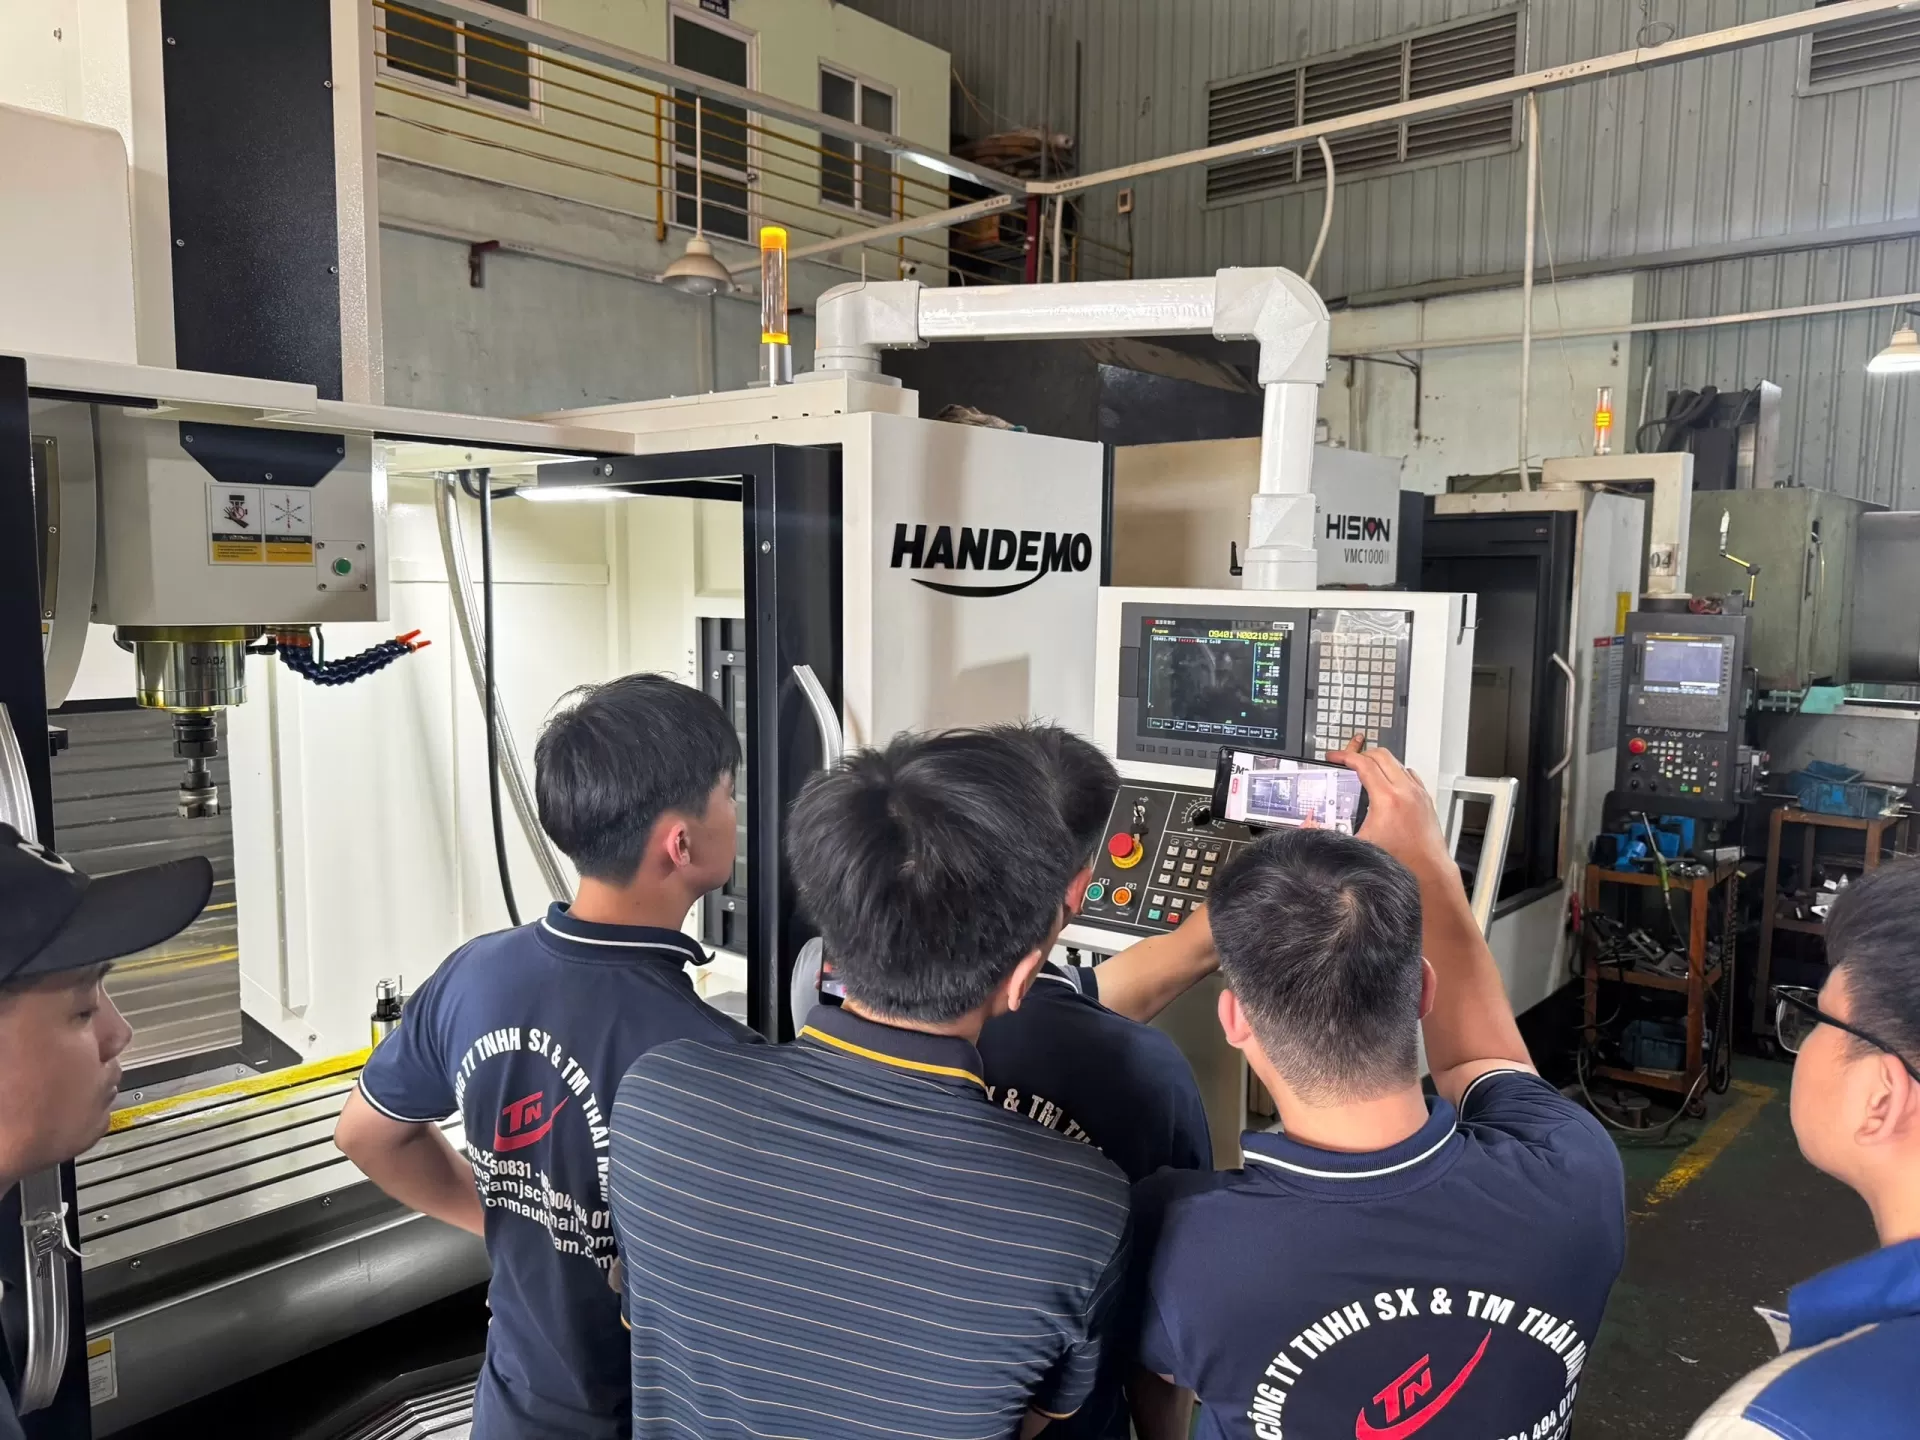
Vận hành máy tiện CNC là quá trình thiết lập, kiểm tra và điều khiển máy tiện thực hiện gia công chi tiết dựa trên chương trình CNC đã được lập trình sẵn hoặc nhập trực tiếp vào hệ thống điều khiển.
Công việc vận hành không đơn thuần là nhấn nút khởi động máy. Người vận hành cần thực hiện nhiều công đoạn khác nhau, bao gồm:
-
Kiểm tra tình trạng máy trước khi gia công.
-
Chuẩn bị và gá đặt phôi.
-
Lựa chọn, lắp đặt dao tiện.
-
Thiết lập gốc tọa độ và offset dao.
-
Nạp và kiểm tra chương trình gia công.
-
Chạy thử trước khi gia công chính thức.
-
Theo dõi quá trình gia công.
-
Kiểm tra kích thước và chất lượng sản phẩm.
Tùy theo quy mô doanh nghiệp và yêu cầu công việc, nhân viên vận hành máy tiện CNC có thể chỉ thực hiện thao tác setup và chạy máy, hoặc đảm nhiệm thêm việc chỉnh sửa chương trình, thay dao và xử lý các lỗi cơ bản.
Cần phân biệt giữa vận hành và lập trình CNC. Người lập trình chịu trách nhiệm xây dựng chương trình gia công, trong khi người vận hành tập trung vào việc thiết lập và đảm bảo chương trình được thực hiện chính xác trên máy. Tuy nhiên, người biết vận hành và có kiến thức cơ bản về G-code thường có lợi thế lớn trong công việc.
2. Chuẩn bị trước khi vận hành máy tiện CNC
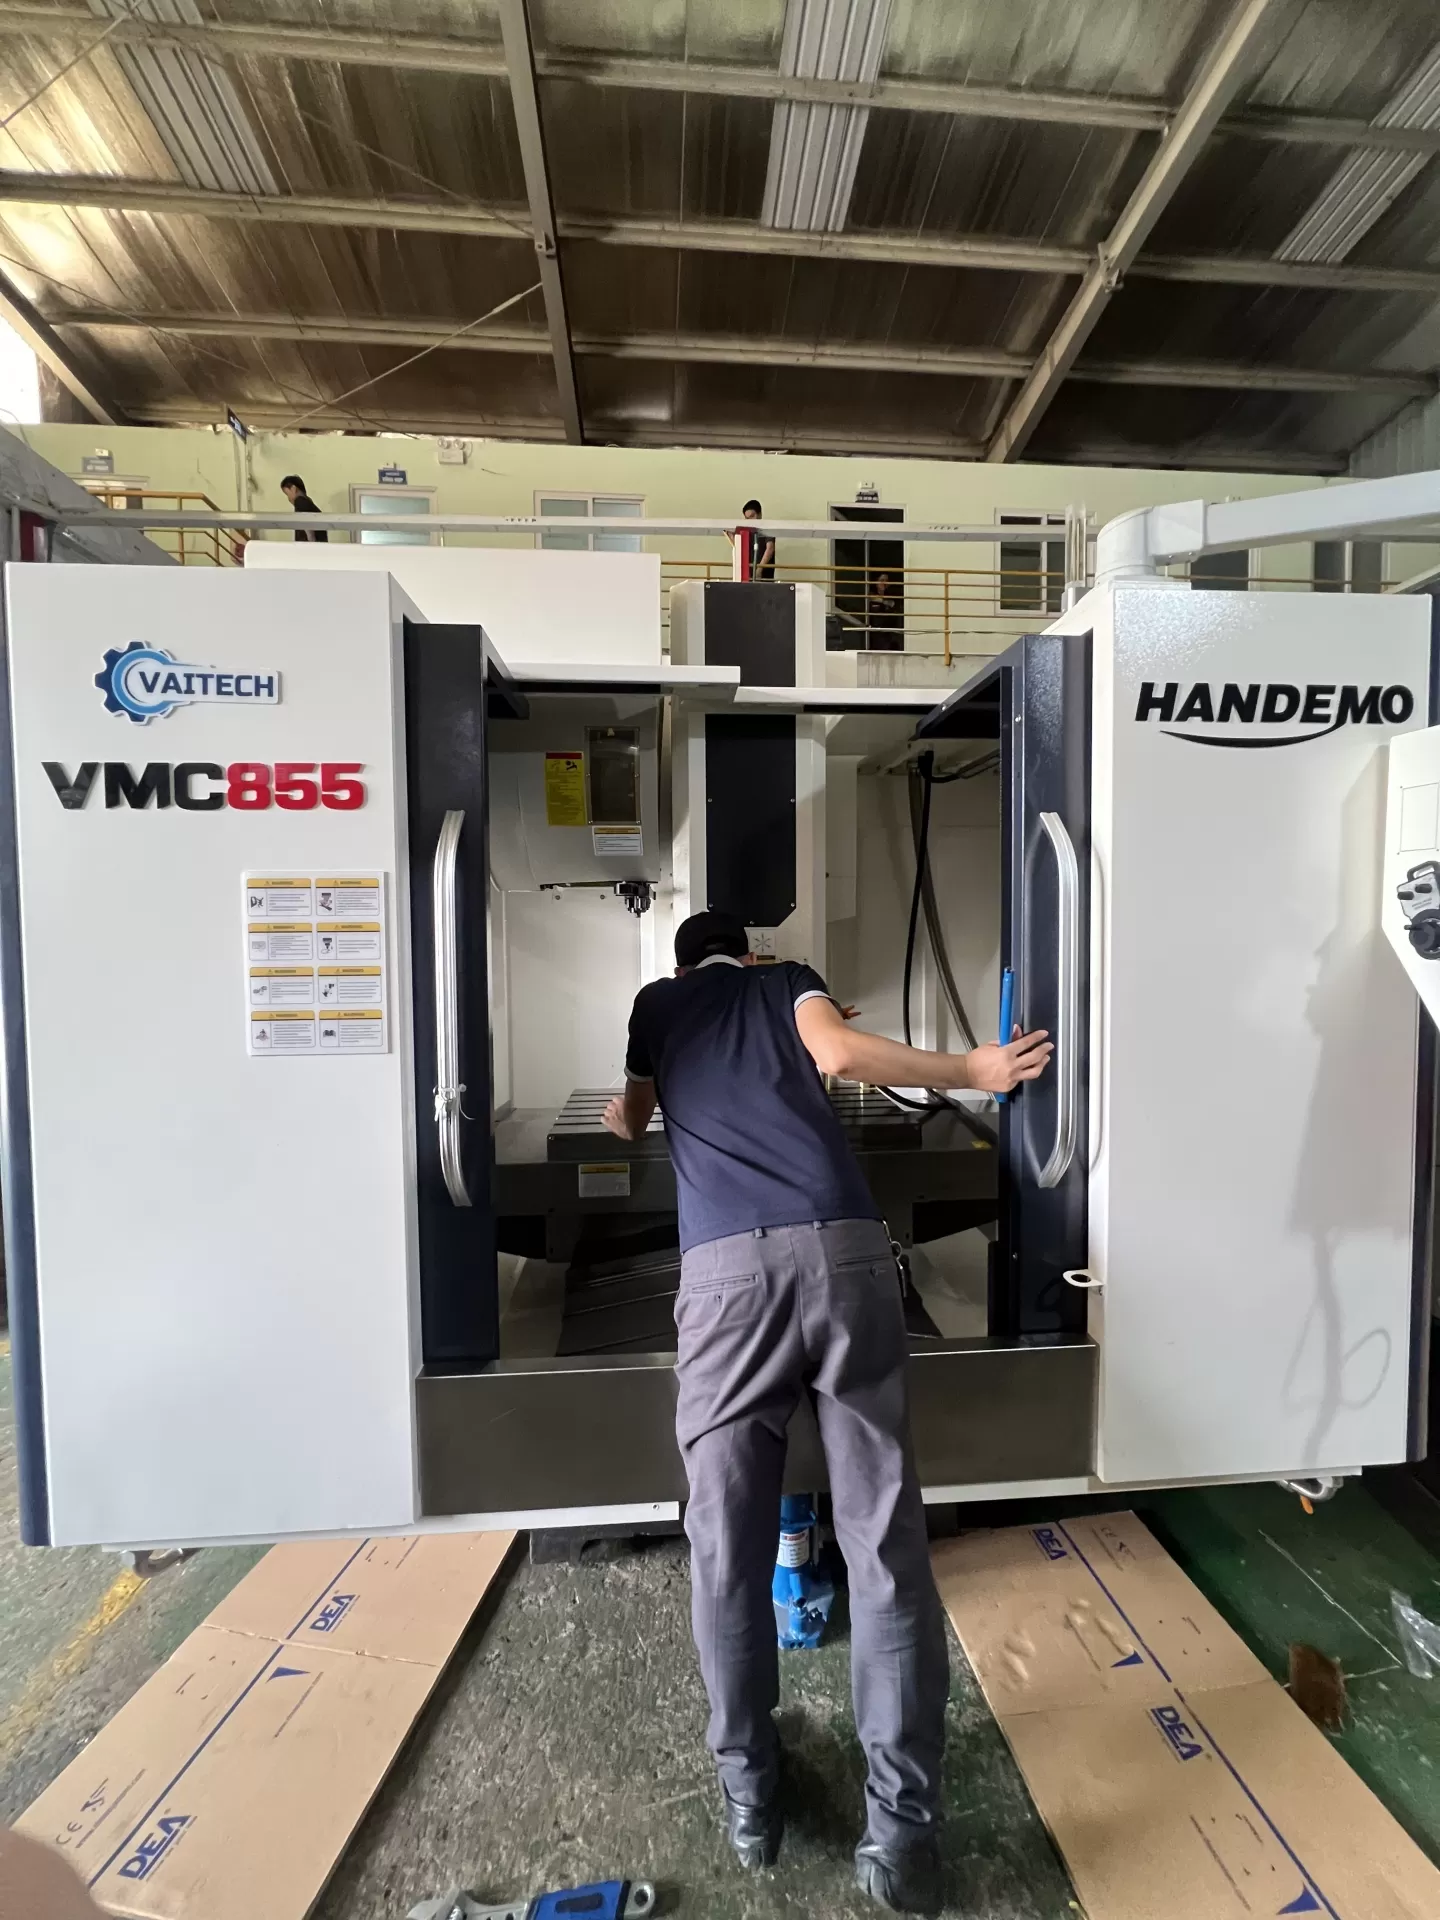
Công tác chuẩn bị trước khi vận hành máy tiện CNC là bước quan trọng nhằm đảm bảo an toàn, độ chính xác và tính ổn định của quá trình gia công. Việc kiểm tra đầy đủ máy, phôi, dao cụ và trang thiết bị bảo hộ giúp hạn chế các lỗi trong quá trình setup, giảm nguy cơ va chạm và nâng cao chất lượng sản phẩm.
Kiểm tra tình trạng máy
Trước khi khởi động, người vận hành nên kiểm tra:
- Nguồn điện và trạng thái khởi động của máy.
- Dầu bôi trơn.
- Dung dịch làm mát.
- Hệ thống khí nén nếu máy sử dụng.
- Mâm cặp và cơ cấu kẹp phôi.
- Dao cụ đang lắp trên máy.
- Các cảnh báo hoặc mã lỗi hiển thị trên màn hình.
Đối với máy tiện CNC đã qua sử dụng, việc kiểm tra ban đầu càng cần được thực hiện kỹ hơn. Người sử dụng nên chú ý đến độ ổn định của trục chính, hệ thống dẫn hướng, khả năng thay dao, độ chính xác của máy và các dấu hiệu rung động hoặc tiếng ồn bất thường.
Chuẩn bị phôi gia công
Trước khi gá, cần kiểm tra kích thước ban đầu, chủng loại vật liệu, lượng dư gia công và tình trạng bề mặt của phôi. Phôi phải đáp ứng yêu cầu của bản vẽ và phù hợp với phương pháp gia công dự kiến.
Các bề mặt tiếp xúc giữa phôi và mâm cặp cần được làm sạch, loại bỏ bụi bẩn, dầu thừa hoặc phoi kim loại. Việc này giúp phôi được định vị chính xác, kẹp chặt ổn định và hạn chế sai lệch trong quá trình gia công.
Chuẩn bị dao tiện
Căn cứ vào yêu cầu của từng nguyên công, người vận hành cần lựa chọn dao có hình dạng, vật liệu và thông số phù hợp. Trước khi lắp, cần kiểm tra tình trạng lưỡi cắt, độ mòn, độ nguyên vẹn của dao và khả năng kẹp giữ của cán dao.
Dao phải được lắp đúng vị trí, đúng chiều và đảm bảo độ chắc chắn trong ụ dao. Dao bị mòn, sứt mẻ hoặc lắp đặt không đúng có thể làm tăng lực cắt, gây rung động, ảnh hưởng đến chất lượng bề mặt và độ chính xác của chi tiết.
Chuẩn bị thiết bị bảo hộ
Người vận hành cần sử dụng đầy đủ trang bị bảo hộ lao động theo quy định của môi trường làm việc. Khu vực xung quanh máy phải được giữ sạch sẽ, thông thoáng và không có vật cản.
Không sử dụng quần áo rộng, trang sức hoặc các vật dụng có khả năng bị cuốn vào bộ phận chuyển động của máy. Việc chuẩn bị và sử dụng đúng trang bị bảo hộ góp phần giảm thiểu nguy cơ tai nạn trong quá trình vận hành máy tiện CNC.
3. Hướng dẫn quy trình vận hành máy tiện CNC chi tiết
Dưới đây là quy trình vận hành máy tiện CNC cơ bản mà người mới có thể tham khảo.
Bước 1: Khởi động máy tiện CNC
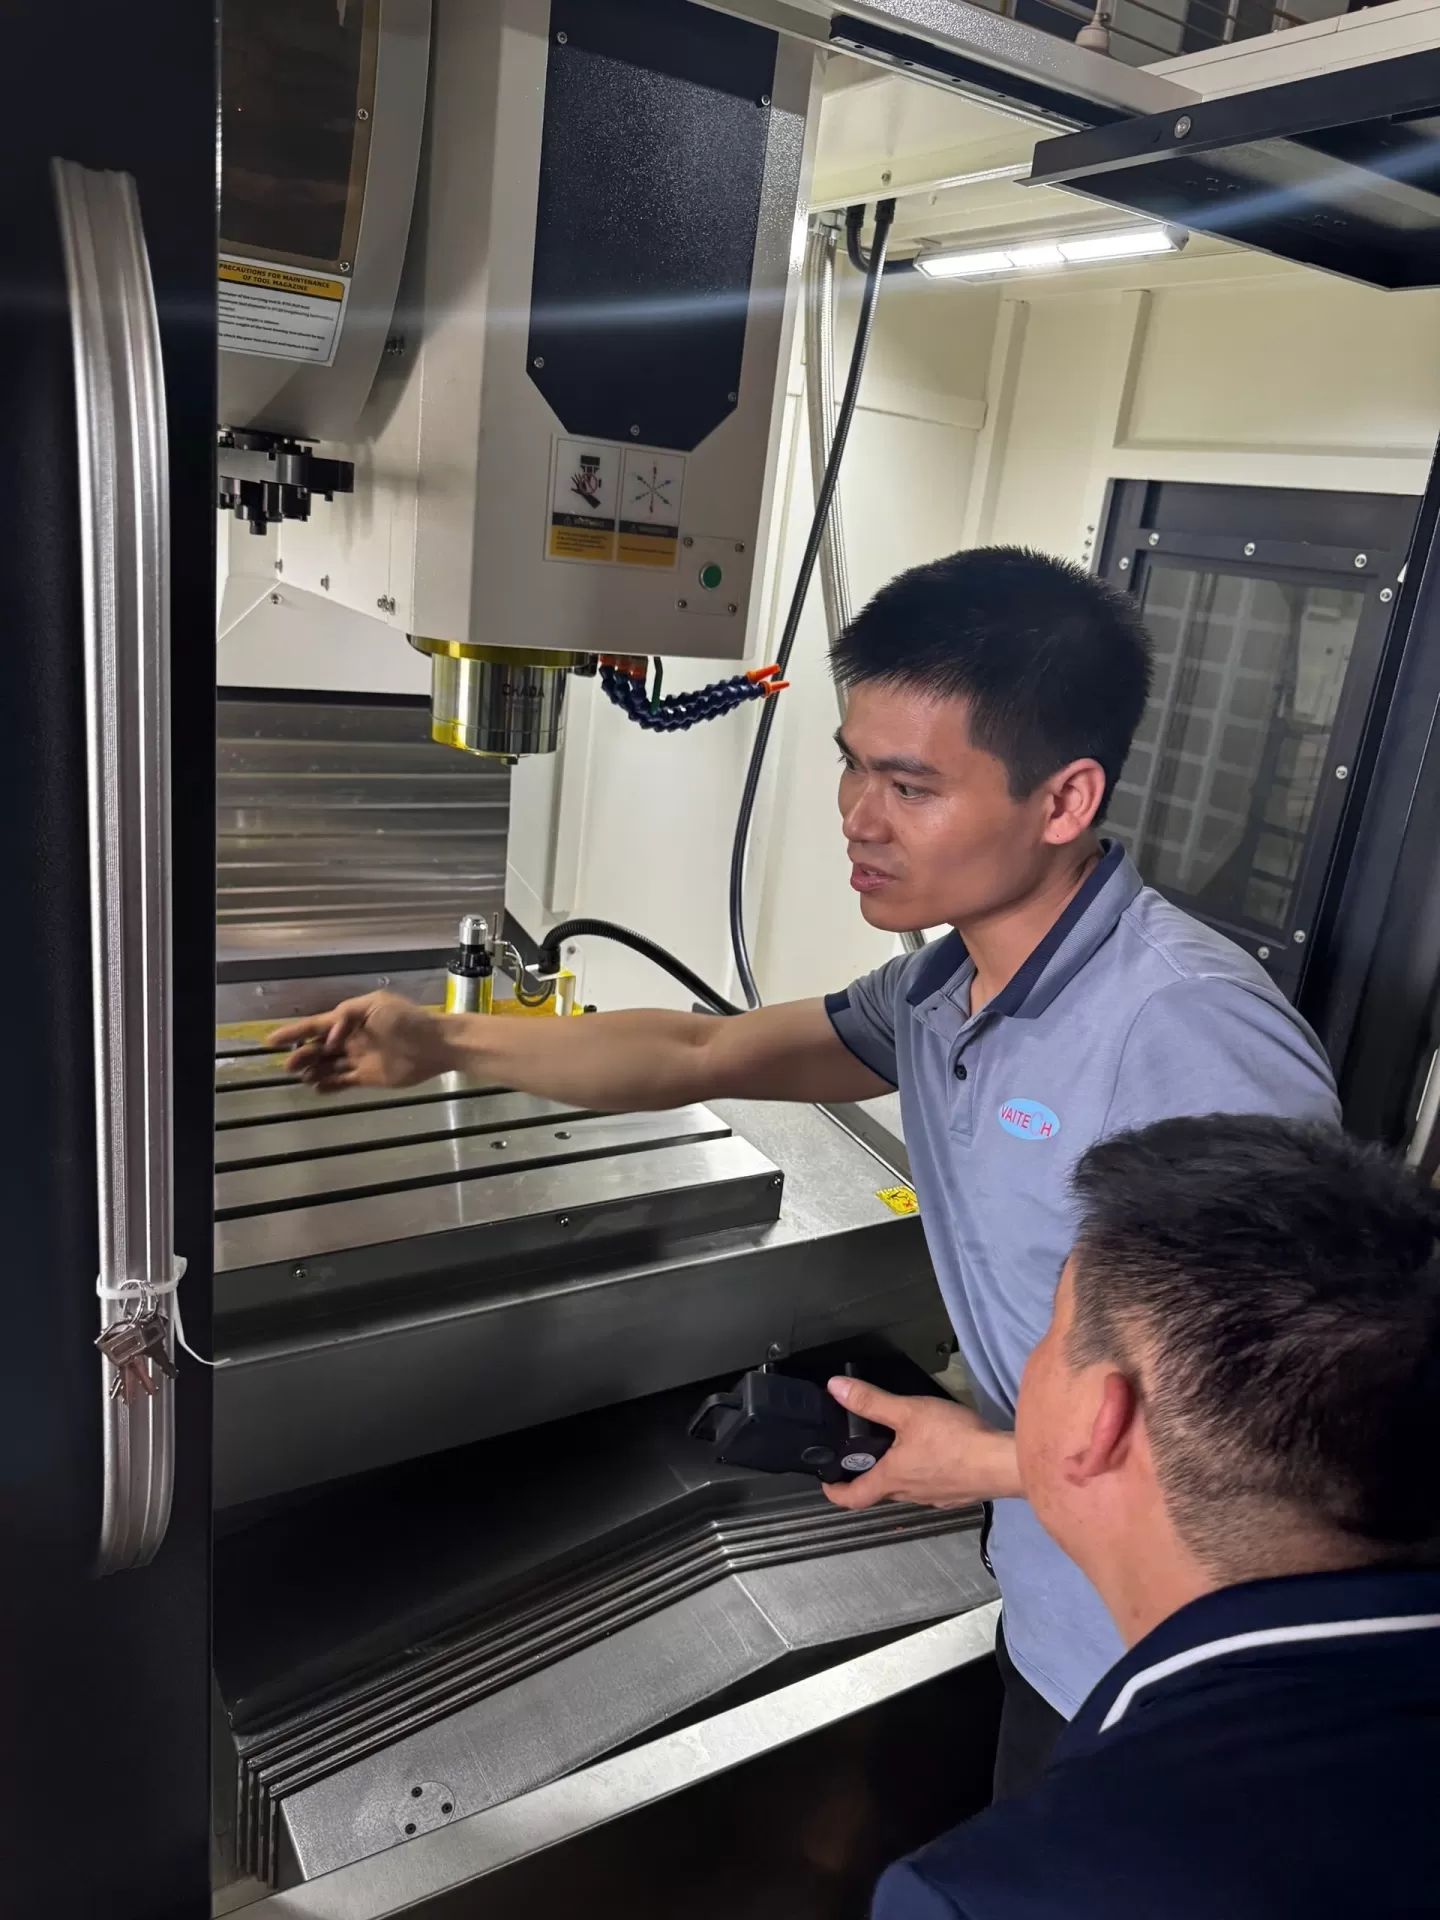
Trước khi khởi động, kiểm tra nguồn điện, hệ thống bôi trơn, dung dịch làm mát và khu vực gia công. Sau đó, bật nguồn chính và hệ điều khiển CNC, kiểm tra các cảnh báo hoặc mã lỗi trên màn hình. Tiếp theo, đưa các trục về vị trí chuẩn theo quy trình của máy. Chỉ chuyển sang bước setup khi máy hoạt động ổn định và các trục đã được xác lập đúng vị trí.
Bước 2: Gá phôi lên mâm cặp
Tiến hành làm sạch bề mặt tiếp xúc, sau đó đặt phôi vào mâm cặp với độ nhô phù hợp và kẹp chặt theo yêu cầu gia công. Đảm bảo phôi không bị lệch, rung và có đủ khoảng hở với dao cùng các bộ phận của máy.
Sau khi gá, kiểm tra lại vị trí và độ chắc chắn của phôi trước khi chuyển sang bước thiết lập dao và thông số gia công.
Bước 3: Lắp đặt và thiết lập dao
Tiến hành lắp các dao cần thiết vào ụ dao theo đúng vị trí và thứ tự sử dụng trong chương trình gia công. Sau khi lắp đặt, kiểm tra độ chắc chắn của dao và đảm bảo dao được gá đúng hướng, đúng chiều cao theo yêu cầu.
Tiếp theo, thiết lập các giá trị offset cho từng dao trên hệ điều khiển CNC. Đây là bước quan trọng, ảnh hưởng trực tiếp đến vị trí và độ chính xác của quá trình gia công. Nếu nhập sai offset, dao có thể cắt sai kích thước, sai vị trí hoặc gây va chạm với phôi và các bộ phận của máy.
Đối với người mới học vận hành máy tiện CNC, cần thực hiện việc đo và nhập offset cẩn thận, đồng thời kiểm tra lại các giá trị trước khi chạy chương trình.
Bước 4: Thiết lập gốc tọa độ phôi
Gốc tọa độ phôi là điểm tham chiếu để hệ điều khiển xác định vị trí của dao trong suốt quá trình gia công. Người vận hành cần xác định chính xác vị trí chuẩn của phôi theo yêu cầu bản vẽ, sau đó thiết lập và nhập các giá trị tọa độ tương ứng vào hệ điều khiển CNC.
Việc thiết lập gốc tọa độ phải được thực hiện cẩn thận và kiểm tra lại trước khi chạy chương trình. Nếu xác định sai, dao có thể di chuyển đến vị trí không chính xác, dẫn đến sai kích thước, sai vị trí gia công hoặc thậm chí gây va chạm.
Bước 5: Nạp và kiểm tra chương trình CNC
Sau khi hoàn tất quá trình setup, tiến hành nạp chương trình gia công vào hệ điều khiển CNC. Người vận hành cần kiểm tra kỹ tên và phiên bản chương trình, đồng thời đối chiếu với loại phôi, dao sử dụng và gốc tọa độ đã thiết lập.
Bên cạnh đó, cần kiểm tra các thông số quan trọng như tốc độ trục chính, lượng chạy dao và chiều sâu gia công để đảm bảo phù hợp với yêu cầu của nguyên công. Trước khi chạy máy, nên kiểm tra chương trình bằng chế độ mô phỏng hoặc chạy thử nếu máy hỗ trợ. Người vận hành cần có kiến thức cơ bản về G-code để nhận biết các lỗi rõ ràng và hạn chế nguy cơ sai hỏng hoặc va chạm trong quá trình gia công.
Bước 6: Chạy mô phỏng hoặc chạy thử
Trước khi tiến hành gia công chính thức, cần thực hiện mô phỏng hoặc chạy thử chương trình để kiểm tra chuyển động của dao và phát hiện các sai sót có thể xảy ra. Không nên cho máy chạy ở tốc độ bình thường ngay từ lần đầu.
Người vận hành có thể sử dụng chế độ chạy từng bước, giảm tốc độ hoặc các chức năng mô phỏng của máy để quan sát đường chạy dao, vị trí phôi và nguy cơ va chạm. Bước này giúp phát hiện lỗi về chương trình, tọa độ hoặc offset trước khi dao thực hiện cắt thực tế, qua đó hạn chế hư hỏng dụng cụ và phôi.
Bước 7: Tiến hành gia công
Sau khi xác nhận chương trình và thiết lập đều chính xác, máy có thể bắt đầu gia công.
Trong quá trình này, người vận hành cần theo dõi:
-
Âm thanh hoạt động của máy.
-
Độ rung của phôi và dao.
-
Tình trạng thoát phoi.
-
Dòng dung dịch làm mát.
-
Các cảnh báo trên hệ điều khiển.
-
Chất lượng bề mặt sau khi gia công.
Nếu xuất hiện tiếng động lạ, rung động mạnh, cảnh báo hoặc hiện tượng bất thường khác, phải dừng máy và kiểm tra nguyên nhân trước khi tiếp tục gia công.
Bước 8: Kiểm tra sản phẩm sau gia công
Sau khi hoàn thành nguyên công, tiến hành kiểm tra sản phẩm bằng các dụng cụ đo phù hợp nhằm đánh giá độ chính xác của chi tiết. Các nội dung cần kiểm tra gồm kích thước, chiều dài, đường kính, độ sâu, ren, độ đồng tâm và chất lượng bề mặt theo yêu cầu bản vẽ.
Nếu sản phẩm chưa đạt yêu cầu, cần xác định nguyên nhân, kiểm tra lại dao, offset và các thông số gia công trước khi thực hiện điều chỉnh. Việc điều chỉnh phải được thực hiện có kiểm soát để đảm bảo các sản phẩm tiếp theo đạt đúng yêu cầu kỹ thuật.
4. Các mã lệnh cơ bản khi vận hành máy tiện CNC
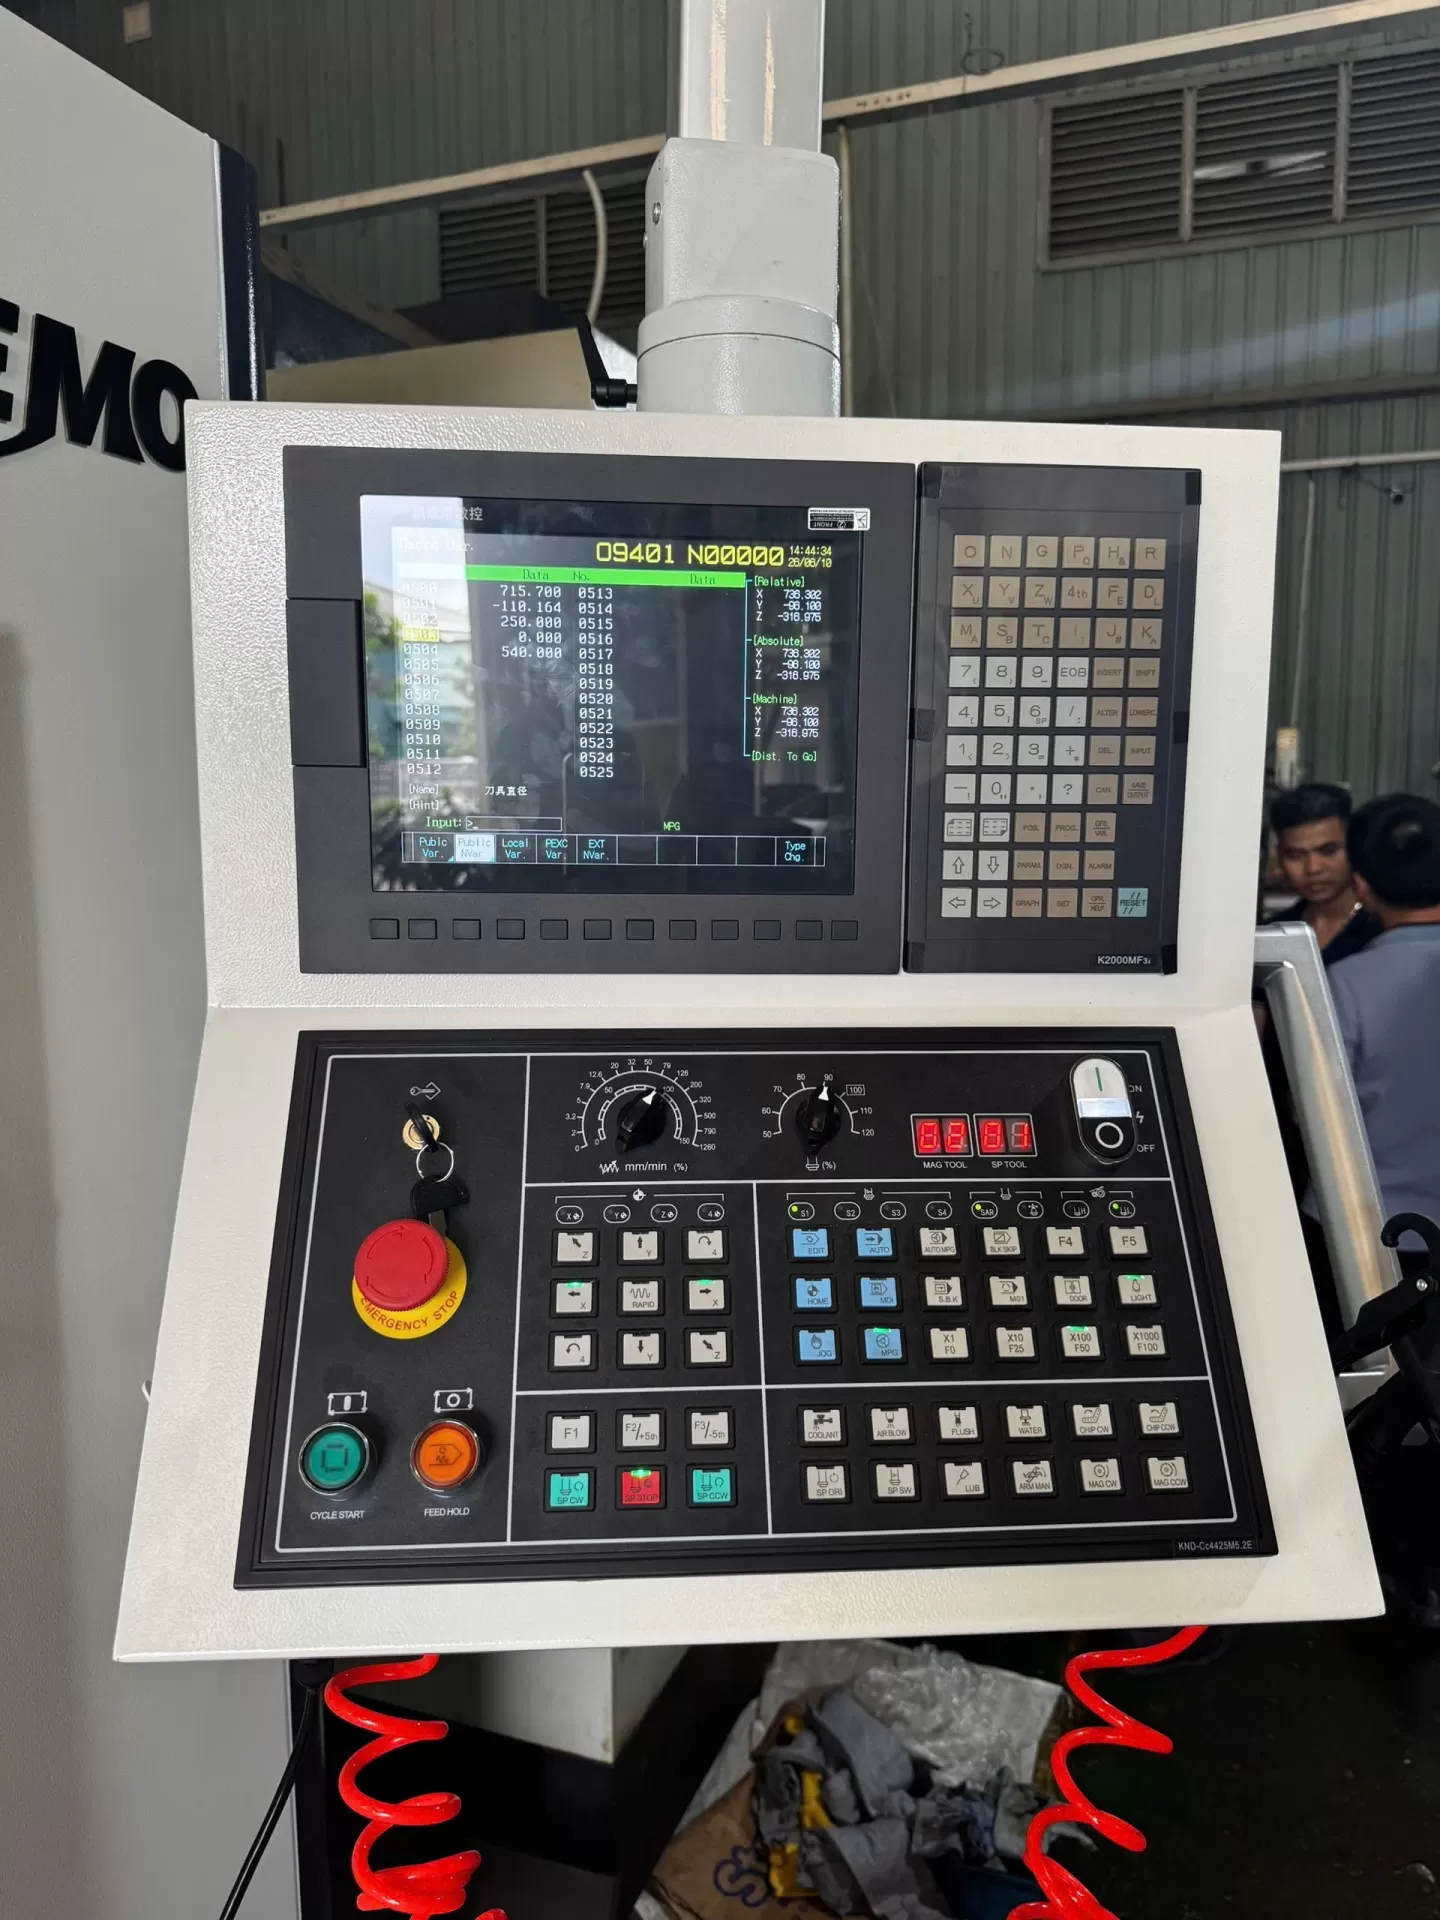
Trong quá trình vận hành máy tiện CNC, người vận hành không nhất thiết phải trực tiếp lập trình toàn bộ chi tiết, nhưng cần có kiến thức cơ bản về các mã lệnh thường sử dụng. Việc hiểu G-code và M-code giúp người vận hành kiểm tra chương trình, nhận biết chức năng của từng câu lệnh và hạn chế các lỗi trong quá trình chạy máy.
Mã lệnh G-code cơ bản
G-code chủ yếu được sử dụng để điều khiển chuyển động và xác định phương thức gia công của dao cắt.
G00 – Di chuyển nhanh
Lệnh G00 dùng để đưa dao di chuyển nhanh đến vị trí xác định mà không thực hiện cắt gọt. Lệnh này thường được sử dụng khi đưa dao đến vị trí bắt đầu hoặc rút dao ra khỏi phôi.
G01 – Nội suy đường thẳng
G01 là lệnh điều khiển dao di chuyển theo đường thẳng với lượng chạy dao đã thiết lập. Đây là một trong những mã lệnh phổ biến nhất trong quá trình tiện mặt ngoài, tiện mặt đầu hoặc gia công các biên dạng thẳng.
G02 – Nội suy cung tròn theo chiều kim đồng hồ
Lệnh G02 được sử dụng để gia công cung tròn hoặc biên dạng cong theo chiều kim đồng hồ.
G03 – Nội suy cung tròn ngược chiều kim đồng hồ
G03 có chức năng tương tự G02 nhưng dao sẽ di chuyển theo chiều ngược kim đồng hồ.
G04 – Dừng tạm thời
Lệnh G04 được sử dụng khi cần dừng chương trình trong một khoảng thời gian nhất định. Lệnh này có thể được sử dụng trong một số nguyên công yêu cầu thời gian chờ.
G28 – Đưa trục về vị trí tham chiếu
G28 được dùng để đưa các trục về vị trí chuẩn hoặc vị trí tham chiếu của máy. Người vận hành cần kiểm tra kỹ đường di chuyển trước khi sử dụng để tránh nguy cơ va chạm.
G40 – Hủy bù trừ mũi dao
Lệnh G40 được sử dụng để hủy chế độ bù trừ mũi dao sau khi hoàn thành quá trình gia công có sử dụng chức năng bù trừ.
G41 và G42 – Bù trừ mũi dao
G41 và G42 được sử dụng để thực hiện bù trừ theo hướng trái hoặc phải của đường chạy dao. Việc sử dụng đúng chức năng bù trừ giúp đảm bảo độ chính xác của biên dạng gia công.
G90 – Lập trình theo tọa độ tuyệt đối
G90 cho phép xác định vị trí dao dựa trên một điểm gốc tọa độ đã được thiết lập. Đây là phương pháp lập trình phổ biến trong các chương trình CNC.
G91 – Lập trình theo tọa độ tương đối
Khác với G90, G91 xác định vị trí di chuyển dựa trên vị trí hiện tại của dao. Người vận hành cần đặc biệt chú ý khi chương trình sử dụng chế độ này để tránh nhầm lẫn về tọa độ.
Mã lệnh M-code cơ bản
M-code thường được sử dụng để điều khiển các chức năng phụ của máy như trục chính, dung dịch làm mát và quá trình kết thúc chương trình.
M00 – Dừng chương trình
M00 dùng để dừng chương trình. Máy chỉ tiếp tục hoạt động sau khi người vận hành thực hiện thao tác khởi động lại theo chế độ của máy.
M01 – Dừng có điều kiện
M01 là lệnh dừng tùy chọn. Lệnh chỉ có hiệu lực khi chức năng Optional Stop được kích hoạt trên bảng điều khiển.
M02 – Kết thúc chương trình
M02 được sử dụng để đánh dấu việc kết thúc chương trình gia công.
M03 – Quay trục chính theo chiều kim đồng hồ
Lệnh M03 khởi động trục chính quay theo chiều kim đồng hồ, thường được kết hợp với giá trị tốc độ trục chính S.
M04 – Quay trục chính ngược chiều kim đồng hồ
M04 điều khiển trục chính quay theo chiều ngược kim đồng hồ.
M05 – Dừng trục chính
M05 được sử dụng để dừng chuyển động quay của trục chính.
M08 – Bật dung dịch làm mát
M08 kích hoạt hệ thống làm mát trong quá trình gia công.
M09 – Tắt dung dịch làm mát
M09 được sử dụng để ngừng hệ thống dung dịch làm mát sau khi hoàn thành nguyên công hoặc khi không cần thiết.
M30 – Kết thúc chương trình và quay về đầu chương trình
M30 thường được sử dụng ở cuối chương trình để kết thúc chu trình gia công và đưa chương trình về trạng thái sẵn sàng chạy lại.
Một số mã lệnh thường gặp khác
Bên cạnh G-code và M-code, người vận hành cũng thường gặp một số địa chỉ lệnh như:
- X, Z: Xác định tọa độ vị trí của dao theo các trục.
- S: Thiết lập tốc độ quay của trục chính.
- F: Thiết lập lượng chạy dao.
- T: Gọi dao và offset tương ứng.
- N: Đánh số thứ tự các câu lệnh trong chương trình.
Việc hiểu ý nghĩa của các mã lệnh cơ bản giúp người vận hành dễ dàng kiểm tra chương trình trước khi chạy máy, đặc biệt trong các bước setup, chạy thử và xử lý lỗi. Tuy nhiên, các mã lệnh và cách sử dụng có thể khác nhau tùy theo hệ điều khiển như Fanuc, Mitsubishi hoặc Siemens.
5. Các thông số quan trọng khi vận hành máy tiện CNC
Các thông số gia công có ảnh hưởng trực tiếp đến năng suất, độ chính xác, tuổi thọ dao và chất lượng bề mặt chi tiết. Người vận hành cần lựa chọn thông số phù hợp với vật liệu phôi, loại dao và yêu cầu gia công.
Tốc độ trục chính
Tốc độ trục chính ảnh hưởng đến tốc độ quay của phôi. Thông số này cần phù hợp với vật liệu, đường kính phôi và loại dao sử dụng.
Tốc độ quá cao có thể làm dao nhanh mòn hoặc sinh nhiệt lớn. Trong khi đó, tốc độ quá thấp có thể làm giảm năng suất.
Lượng chạy dao
Lượng chạy dao ảnh hưởng trực tiếp đến năng suất và chất lượng bề mặt. Lượng chạy dao quá lớn có thể làm bề mặt thô hoặc tăng lực cắt. Nếu quá nhỏ, thời gian gia công có thể kéo dài không cần thiết.
Chiều sâu cắt
Chiều sâu cắt quyết định lượng vật liệu được bóc đi trong mỗi lần cắt. Thông số này cần được lựa chọn dựa trên khả năng của máy, độ cứng của vật liệu, loại dao và yêu cầu gia công.
Bù trừ và offset dao
Offset giúp hệ thống CNC xác định chính xác vị trí của từng dụng cụ. Đây là một trong những thông số quan trọng nhất trong vận hành máy tiện CNC, bởi sai lệch nhỏ cũng có thể ảnh hưởng đến kích thước sản phẩm.
6. Những lỗi thường gặp khi vận hành máy tiện CNC
Trong quá trình sử dụng, người vận hành có thể gặp một số lỗi phổ biến sau.
Thiết lập sai gốc phôi
Đây là lỗi có thể khiến toàn bộ quá trình gia công bị sai vị trí. Nguyên nhân thường đến từ việc xác định nhầm điểm chuẩn hoặc nhập sai giá trị tọa độ. Cách phòng tránh là kiểm tra lại giá trị offset và chạy thử trước khi gia công chính thức.
Lắp sai hoặc chọn sai dao
Sử dụng sai loại dao có thể khiến sản phẩm không đạt yêu cầu hoặc làm tăng nguy cơ gãy dao. Trước khi chạy chương trình, cần đối chiếu danh sách dao trong chương trình với dao thực tế trên máy.
Nhập sai thông số offset
Sai offset có thể khiến dao chạy sai vị trí, gây hỏng phôi hoặc va chạm. Người vận hành nên kiểm tra thông số ngay sau khi thiết lập và thực hiện chạy thử ở điều kiện an toàn.
Phôi gá không chắc chắn
Nếu phôi bị lỏng, quá trình quay có thể gây rung, sai số và nguy hiểm. Cần kiểm tra lực kẹp và tình trạng mâm cặp trước khi khởi động trục chính.
Va chạm giữa dao và phôi hoặc mâm cặp
Đây là một trong những sự cố nghiêm trọng nhất khi vận hành CNC. Nguyên nhân có thể do sai chương trình, sai offset, sai vị trí gốc hoặc thao tác không đúng. Việc chạy mô phỏng và chạy thử với tốc độ thấp là cách hiệu quả để giảm nguy cơ này.
Sản phẩm sai kích thước
Kích thước không đạt yêu cầu có thể xuất phát từ nhiều nguyên nhân như dao mòn, offset không chính xác, rung động hoặc sai thông số gia công. Người vận hành cần kiểm tra sản phẩm đầu tiên trước khi tiếp tục sản xuất hàng loạt.
7. Nguyên tắc an toàn khi vận hành máy tiện CNC
An toàn lao động luôn là yếu tố cần được đặt lên hàng đầu.
Một số nguyên tắc quan trọng gồm:
-
Không vận hành máy khi chưa được hướng dẫn hoặc đào tạo.
-
Kiểm tra máy, dao và phôi trước khi chạy.
-
Đảm bảo cửa bảo vệ được đóng khi máy gia công.
-
Không đưa tay vào khu vực nguy hiểm khi máy đang hoạt động.
-
Không chạm trực tiếp vào phoi nóng hoặc sắc.
-
Không đứng ở vị trí có nguy cơ khi chạy thử chương trình.
-
Dừng máy ngay khi phát hiện tiếng động, rung động hoặc cảnh báo bất thường.
-
Không tự ý thay đổi thông số khi chưa hiểu rõ ảnh hưởng của chúng.
Đặc biệt, với người mới học vận hành máy tiện CNC, việc thực hành nên được thực hiện theo đúng quy trình và có sự hướng dẫn của người có chuyên môn.
8. Kinh nghiệm vận hành máy tiện CNC hiệu quả và chính xác
Để nâng cao hiệu quả gia công, đảm bảo độ chính xác và duy trì sự ổn định của máy tiện CNC, người vận hành cần hình thành thói quen làm việc khoa học và tuân thủ quy trình. Một số kinh nghiệm thực tế dưới đây có thể giúp hạn chế sai sót và nâng cao năng suất.
Luôn kiểm tra trước khi chạy máy
Không nên bỏ qua bước kiểm tra, ngay cả khi đã từng sử dụng cùng một chương trình. Mỗi lần setup có thể có sự thay đổi về phôi, dao, vị trí gá hoặc gốc tọa độ. Vì vậy, cần kiểm tra lại các thiết lập trước mỗi lần gia công.
Kiểm tra sản phẩm đầu tiên
Sản phẩm đầu tiên là cơ sở để đánh giá độ chính xác của quá trình setup và chương trình. Sau khi gia công, cần kiểm tra các kích thước và yêu cầu kỹ thuật quan trọng. Chỉ nên tiếp tục sản xuất số lượng lớn khi sản phẩm đầu tiên đạt yêu cầu.
Quản lý tình trạng dao cụ
Tình trạng dao có ảnh hưởng trực tiếp đến kích thước và chất lượng bề mặt chi tiết. Cần theo dõi độ mòn, thời gian sử dụng và các dấu hiệu bất thường của dao để thay thế hoặc điều chỉnh kịp thời, tránh làm ảnh hưởng đến chất lượng sản phẩm.
Ghi chép thông số gia công
Đối với các chi tiết được sản xuất lặp lại, nên lưu lại thông tin về chương trình, dao cụ, offset và các thông số cắt đã sử dụng. Việc quản lý dữ liệu tốt giúp rút ngắn thời gian setup và tạo sự ổn định cho các lần gia công tiếp theo.
Bảo dưỡng máy định kỳ
Bảo dưỡng định kỳ giúp máy duy trì độ chính xác và hoạt động ổn định trong thời gian dài. Các công việc cơ bản gồm vệ sinh khu vực gia công, kiểm tra dầu bôi trơn, dung dịch làm mát, mâm cặp và các bộ phận quan trọng theo hướng dẫn của nhà sản xuất.
>> Hữu ích cho bạn: Đứng máy CNC là gì? Công việc và kỹ năng cần có của nhân viên vận hành
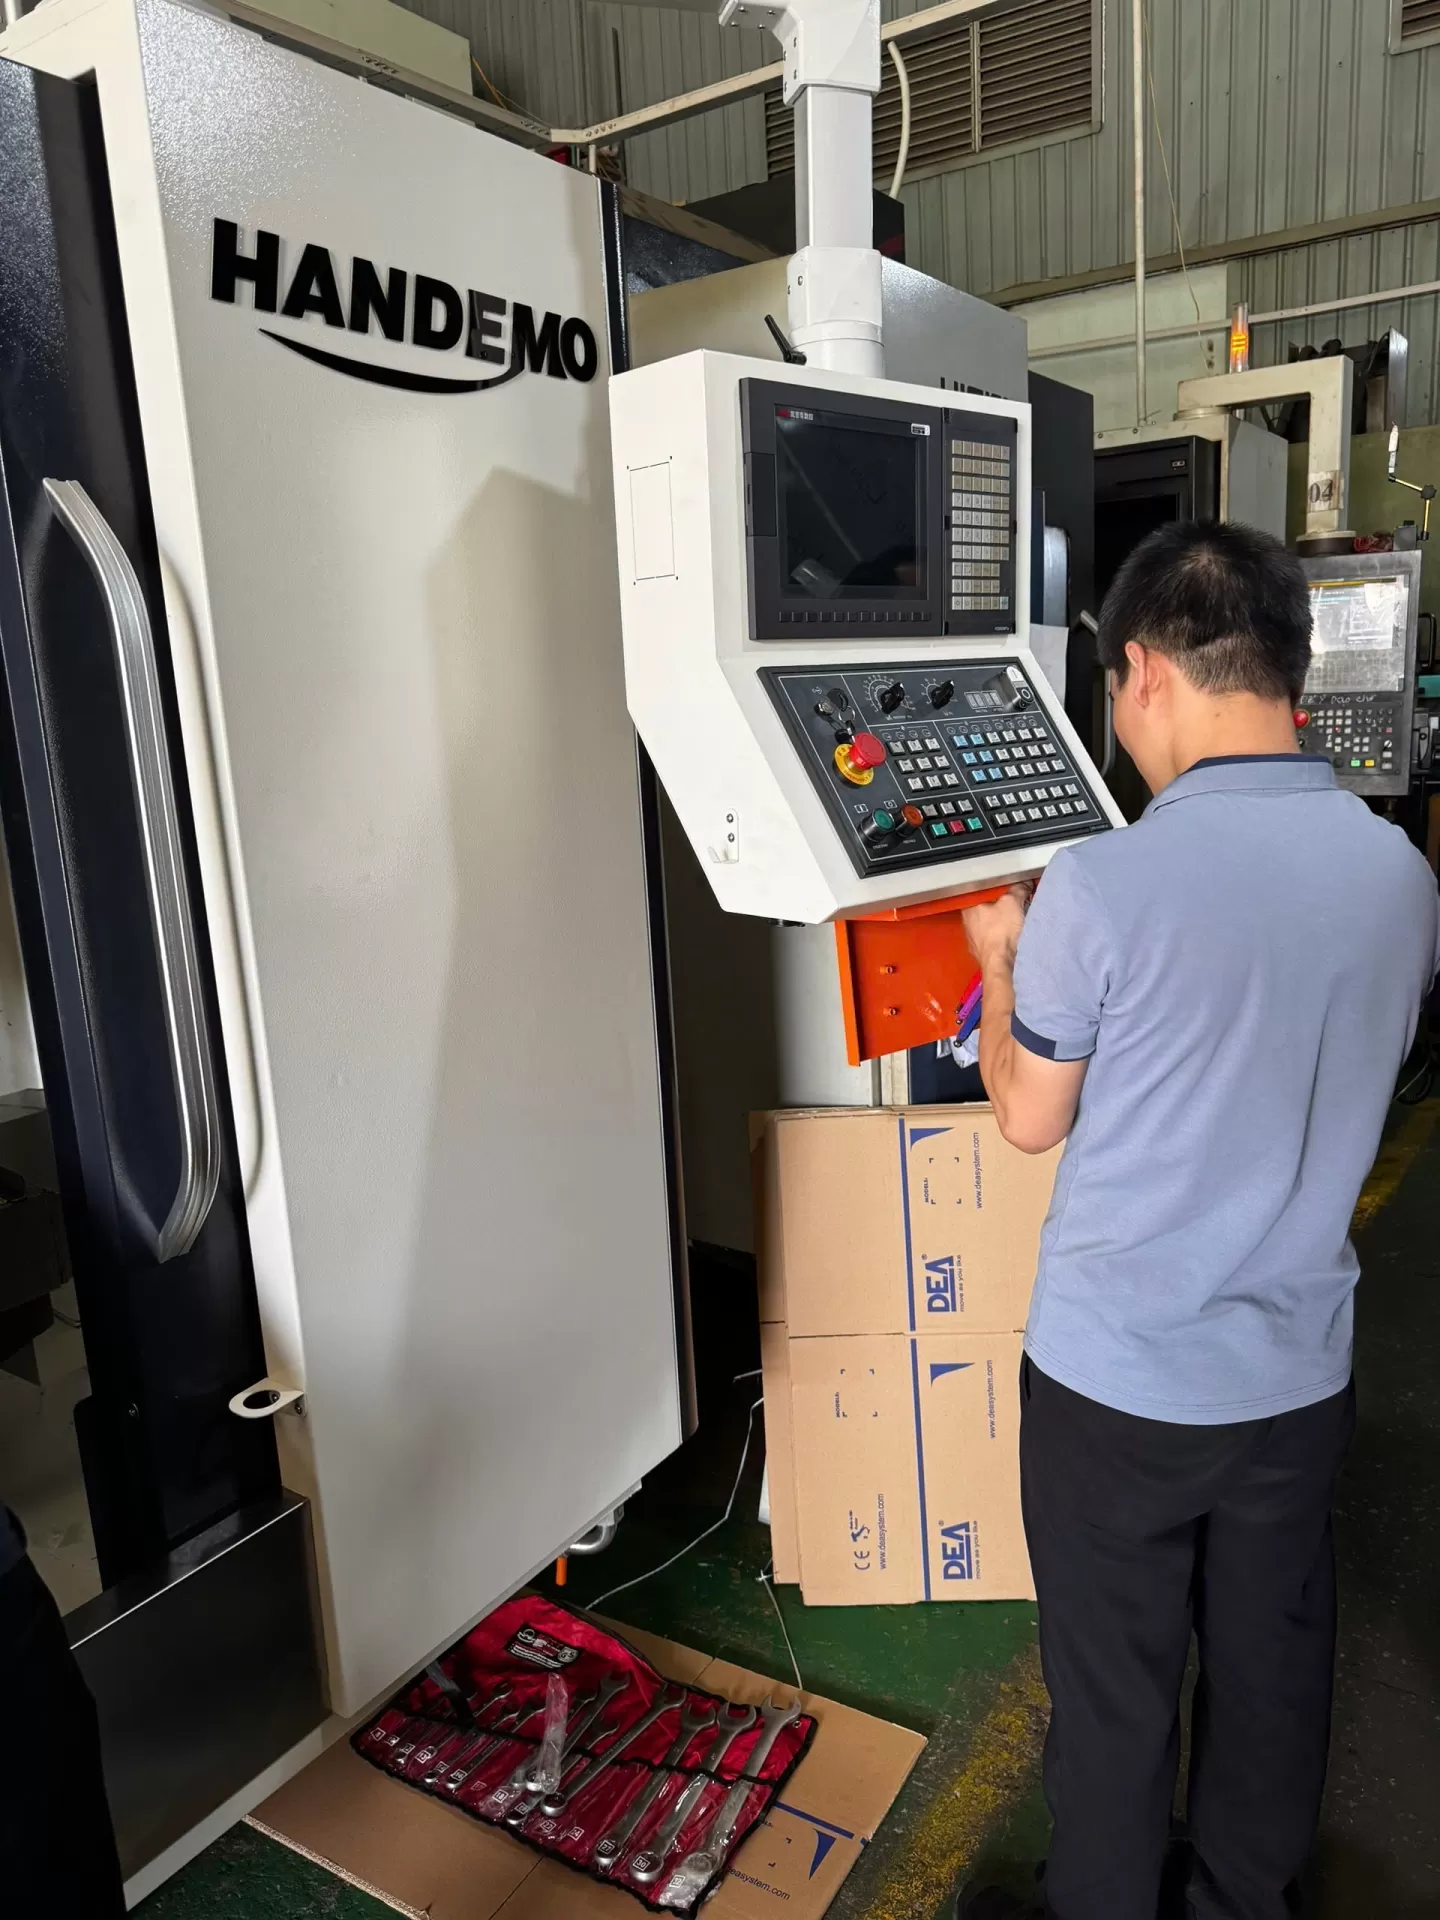
9. Người vận hành máy tiện CNC cần những kỹ năng gì?
Người vận hành máy tiện CNC không nhất thiết phải chuyên sâu về lập trình, nhưng cần có nền tảng kỹ thuật và kỹ năng thực hành phù hợp. Việc nắm vững các kiến thức cơ bản giúp người vận hành làm việc chính xác, an toàn và chủ động hơn trong quá trình gia công.
Đọc hiểu bản vẽ kỹ thuật
Người vận hành cần có khả năng đọc và hiểu các thông tin trên bản vẽ như kích thước, dung sai, ký hiệu kỹ thuật, vật liệu và yêu cầu về độ nhám bề mặt. Đây là cơ sở để thực hiện setup và kiểm tra sản phẩm đúng yêu cầu.
Sử dụng dụng cụ đo
Cần thành thạo các dụng cụ đo phổ biến như thước cặp, panme, đồng hồ so và các thiết bị đo chuyên dụng. Kỹ năng đo chính xác giúp phát hiện sai lệch và đánh giá chất lượng sản phẩm sau gia công.
Kiến thức cơ bản về dao cụ
Người vận hành cần hiểu đặc điểm và công dụng của từng loại dao, đồng thời biết lựa chọn dao phù hợp với vật liệu và nguyên công. Ngoài ra, cần nhận biết các dấu hiệu mòn, sứt mẻ hoặc hư hỏng của dao để có biện pháp xử lý kịp thời.
Hiểu nguyên lý hoạt động của CNC
Kiến thức về hệ tọa độ, gốc phôi, offset, các mã lệnh G-code cơ bản và trình tự chạy chương trình giúp người vận hành hiểu rõ quá trình gia công. Đây cũng là cơ sở để kiểm tra chương trình và hạn chế các lỗi có thể xảy ra.
Kỹ năng xử lý lỗi cơ bản
Trong quá trình vận hành, máy có thể xuất hiện cảnh báo, rung động, sai kích thước hoặc các hiện tượng bất thường. Người vận hành cần có khả năng nhận diện nguyên nhân ban đầu, thực hiện các bước kiểm tra cơ bản và biết khi nào cần dừng máy hoặc yêu cầu hỗ trợ kỹ thuật.
Kết luận
Vận hành máy tiện CNC là một công việc đòi hỏi sự kết hợp giữa kiến thức kỹ thuật, kỹ năng thực hành và ý thức tuân thủ quy trình. Để đảm bảo quá trình gia công diễn ra chính xác, ổn định và an toàn, người vận hành cần thực hiện đầy đủ các bước từ kiểm tra tình trạng máy, chuẩn bị phôi và dao cụ, thiết lập tọa độ, offset, kiểm tra chương trình đến theo dõi quá trình gia công và kiểm tra sản phẩm sau khi hoàn thành.
Bên cạnh việc nắm vững cách vận hành máy tiện CNC, người vận hành cũng cần thường xuyên trau dồi kỹ năng đọc bản vẽ, sử dụng dụng cụ đo, lựa chọn và kiểm tra dao cụ cũng như xử lý các lỗi cơ bản phát sinh trong quá trình làm việc. Đặc biệt, việc kiểm tra kỹ trước khi chạy máy, chạy thử chương trình và kiểm soát sản phẩm đầu tiên sẽ giúp hạn chế sai hỏng, giảm nguy cơ va chạm và nâng cao hiệu quả sản xuất.