Trong gia công cơ khí chính xác, tiện là một trong những phương pháp gia công cắt gọt kim loại phổ biến, được sử dụng để tạo hình và hoàn thiện nhiều dạng chi tiết có bề mặt trụ, côn, ren, rãnh và mặt đầu.
Vậy gia công tiện là gì? Kỹ thuật tiện gồm những phương pháp nào và được ứng dụng ra sao trong sản xuất cơ khí? Hãy cùng CNC Vaitech tìm hiểu về nguyên lý, đặc điểm và các phương pháp gia công tiện phổ biến qua bài viết dưới đây.
Gia công tiện là gì?
Gia công tiện là phương pháp gia công cắt gọt trong đó phôi được gá cố định và thực hiện chuyển động quay, còn dao tiện thực hiện chuyển động chạy dao tương đối so với phôi để bóc tách vật liệu dưới dạng phoi và tạo ra bề mặt có hình dạng, kích thước theo yêu cầu. Tùy vào nguyên công, dao có thể chạy dao dọc, chạy dao ngang hoặc kết hợp nhiều hướng chuyển động để gia công các dạng bề mặt khác nhau.
Trước đây phương pháp tiện được thực hiện trên các máy tiện cơ, hoạt động bằng điều khiển của con người. Tuy nhiên từ khi công nghệ tự động hóa phát triển, các máy tiện CNC với hệ thống điều khiển tự động tích hợp, giúp quá trình gia công tiện được thực hiện nhanh chóng và có độ chính xác cao hơn, đồng thời có thể tạo ra những chi tiết sản phẩm phức tạp trong thời gian ngắn.
Gia công tiện CNC là quá trình tiện được thực hiện trên máy tiện CNC, trong đó các chuyển động của máy được điều khiển tự động theo chương trình lập trình sẵn. So với phương pháp tiện trên máy thông thường, máy tiện CNC có khả năng kiểm soát chuyển động chính xác, duy trì độ ổn định trong quá trình gia công và đáp ứng tốt các chi tiết có hình dạng, biên dạng phức tạp.
Nhờ khả năng tự động hóa cao, gia công tiện CNC được ứng dụng rộng rãi trong sản xuất cơ khí chính xác, đặc biệt với các chi tiết yêu cầu độ chính xác kích thước, độ đồng đều và khả năng gia công lặp lại với số lượng lớn. Gia công trên máy tiện CNC giúp đơn giản hóa mọi công đoạn tiện tròn, tiện côn, tiện vát, tiện rãnh, tiện mặt…
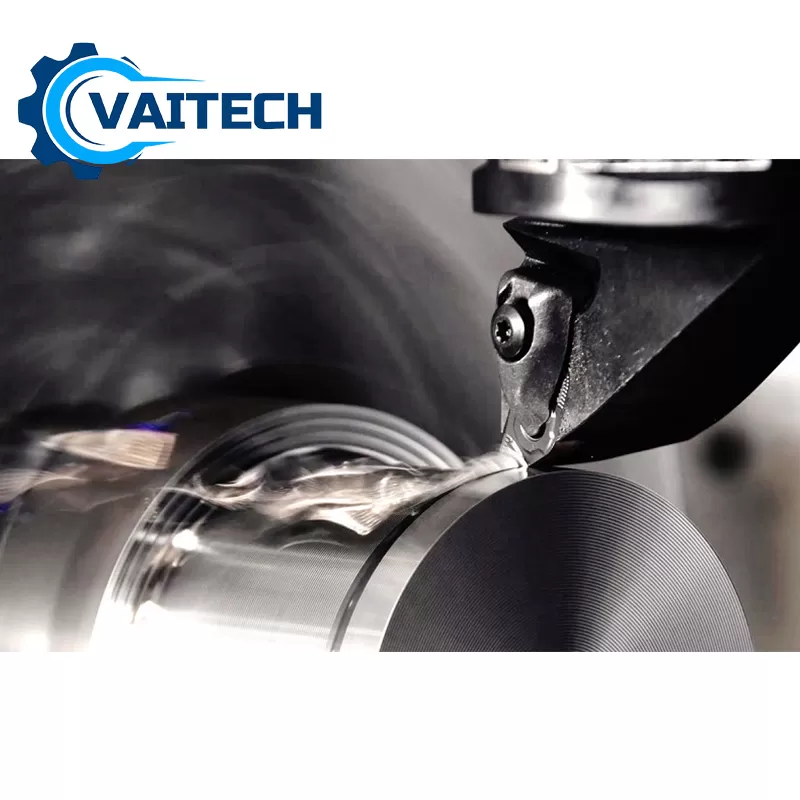
Đặc điểm của phương pháp tiện:
Gia công tiện là phương pháp cơ khí phổ biến được ứng dụng rộng rãi cho nhiều chi tiết khác nhau, vì vậy nó sở hữu những đặc điểm khá đặc trưng như:
– Phôi quay, dao tịnh tiến: Trong quá trình tiện, phôi được cố định và quay quanh trục chính, dao cắt di chuyển theo phương dọc hoặc ngang để tạo hình chính xác cho chi tiết.
– Gia công chi tiết tròn xoay: Thích hợp để sản xuất các bộ phận như: trục, bạc lót, ren, lỗ, mặt côn… dùng trong thiết bị cơ khí và máy móc.
– Độ chính xác cao: Khi sử dụng máy tiện CNC, dung sai nhỏ chỉ vài micron, đáp ứng yêu cầu cao trong tiện gia công cơ khí chính xác.
– Dễ dàng tự động hóa: Có thể tích hợp vào dây chuyền sản xuất CNC, giúp tăng năng suất, giảm thời gian gia công và tối ưu chi phí vận hành.
– Gia công được nhiều loại vật liệu: Phù hợp gia công nhiều loại vật liệu như: thép, nhôm, đồng, inox, nhựa… đáp ứng gia công cơ khí trong nhiều lĩnh vực.
Ưu và nhược điểm của gia công tiện trong cơ khí
Gia công tiện là phương pháp được sử dụng rộng rãi trong sản xuất cơ khí nhờ khả năng gia công nhanh, độ chính xác cao và phù hợp với nhiều loại chi tiết. Tuy nhiên, phương pháp này vẫn có những giới hạn nhất định về khả năng tạo hình. Việc hiểu rõ ưu nhược điểm của gia công tiện sẽ giúp doanh nghiệp lựa chọn công nghệ và thiết bị phù hợp với yêu cầu sản xuất.
Ưu điểm của gia công tiện
– Năng suất gia công cao: Chuyển động cắt và chạy dao được thực hiện liên tục, cho phép bóc tách vật liệu hiệu quả và rút ngắn thời gian gia công, đặc biệt khi sử dụng máy tiện CNC.
– Độ chính xác cao: Máy tiện CNC có khả năng điều khiển chuyển động chính xác, đáp ứng tốt các yêu cầu về kích thước, dung sai và độ đồng đều của chi tiết trong sản xuất hàng loạt.
– Khả năng gia công đa dạng: Tiện có thể thực hiện nhiều nguyên công như tiện trụ, tiện mặt đầu, tiện côn, tiện ren, tiện rãnh, cắt đứt và gia công các biên dạng khác nhau.
– Gia công được nhiều loại vật liệu: Tùy thuộc vào máy, dụng cụ cắt và chế độ cắt, phương pháp tiện có thể được áp dụng cho nhiều vật liệu như thép, inox, nhôm, đồng, gang và một số vật liệu kỹ thuật khác.
– Dễ dàng tự động hóa: Máy tiện CNC có thể lập trình và kết hợp với các thiết bị cấp phôi, robot hoặc hệ thống tự động hóa, giúp nâng cao năng suất, giảm sai sót do thao tác thủ công và đảm bảo tính ổn định của quá trình sản xuất.
Nhược điểm của gia công tiện
– Giới hạn về khả năng tạo hình: Tiện đặc biệt hiệu quả với các chi tiết có bề mặt tròn xoay. Những chi tiết có nhiều mặt phẳng, hốc, rãnh phức tạp hoặc hình học không thuận lợi cho chuyển động của dao có thể cần kết hợp thêm phương pháp phay hoặc các công nghệ gia công khác.
– Yêu cầu kỹ thuật và thiết lập máy: Với máy tiện truyền thống, người vận hành cần có kinh nghiệm trong gá đặt phôi, lựa chọn dao và điều chỉnh chế độ cắt. Đối với máy tiện CNC, người lập trình và vận hành cũng cần nắm vững chương trình CNC, dụng cụ cắt và công nghệ gia công.
– Khả năng gia công phụ thuộc vào kích thước và kết cấu máy: Những chi tiết có kích thước quá lớn, quá dài hoặc có yêu cầu gia công hình học phức tạp có thể không phù hợp với máy tiện thông thường. Trong những trường hợp này, doanh nghiệp có thể cần sử dụng máy phay CNC, máy tiện-phay CNC hoặc trung tâm gia công nhiều trục.
– Chi phí đầu tư máy CNC ban đầu cao hơn: Máy tiện CNC có mức đầu tư ban đầu lớn hơn máy tiện truyền thống. Tuy nhiên, khả năng tự động hóa, độ chính xác và năng suất cao có thể giúp tối ưu chi phí trong quá trình sản xuất lâu dài.
Để thực hiện gia công tiện một cách chính xác, thuần thục, việc hiểu rõ và vận hành máy tiện cnc cũng là một trong những kỹ năng quan trọng mà người thợ cần nắm rõ.
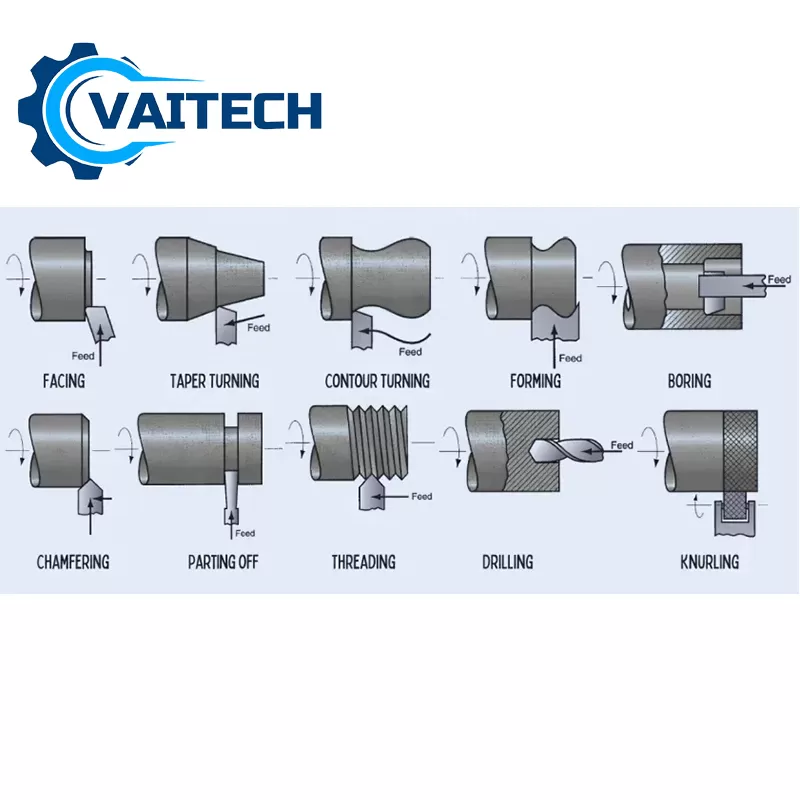
Các phương pháp tiện phổ biến trong gia công cơ khí
Tùy theo bề mặt cần gia công, hình dạng chi tiết và yêu cầu kỹ thuật, gia công tiện có thể được chia thành nhiều phương pháp khác nhau. Mỗi phương pháp sử dụng cách gá đặt và chuyển động chạy dao phù hợp để tạo ra bề mặt có hình dạng, kích thước và độ chính xác theo yêu cầu.
Tiện trụ ngoài
Tiện trụ ngoài là một trong những phương pháp gia công tiện phổ biến nhất, được sử dụng để tạo hoặc hoàn thiện bề mặt trụ ngoài của phôi. Dao tiện di chuyển dọc theo trục quay của phôi để bóc tách vật liệu và đưa đường kính chi tiết về kích thước yêu cầu.
Tùy vào lượng vật liệu cần loại bỏ và yêu cầu về độ chính xác, có thể thực hiện tiện thô, tiện bán tinh hoặc tiện tinh. Phương pháp này được ứng dụng rộng rãi để gia công các loại trục, chốt, bạc và nhiều chi tiết dạng tròn xoay khác.
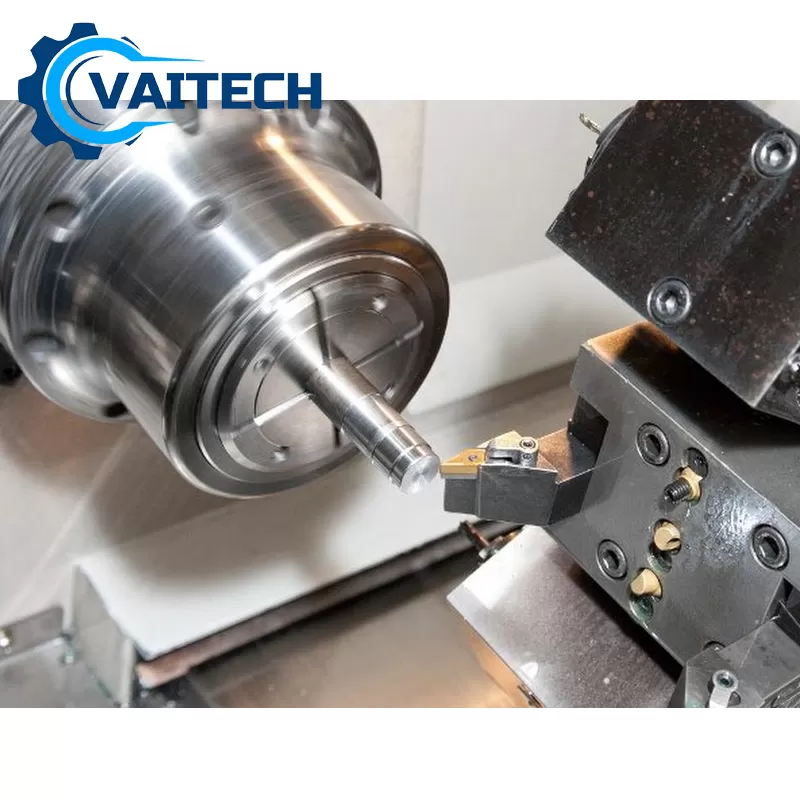
Tiện lỗ
Tiện lỗ là phương pháp gia công nhằm tạo mới hoặc gia công hoàn thiện bề mặt lỗ bên trong chi tiết. Dao tiện lỗ được đưa vào phía trong phôi và thực hiện chuyển động cắt kết hợp với chuyển động chạy dao để đạt đường kính, chiều sâu và độ chính xác theo yêu cầu.
Tiện lỗ thường được sử dụng để gia công lỗ có đường kính lớn hoặc để mở rộng, sửa kích thước và hoàn thiện lỗ đã được tạo trước đó.
Tiện ren
Tiện ren là phương pháp gia công tạo bề mặt ren trên chi tiết bằng cách điều khiển chuyển động quay của phôi và chuyển động chạy dao của dao tiện theo một quan hệ chính xác.
Phương pháp này có thể được sử dụng để gia công ren ngoài và ren trong, tạo ra các chi tiết như trục ren, bu lông, đai ốc hoặc các chi tiết có kết cấu lắp ghép bằng ren. Trên máy tiện CNC, quá trình tiện ren được điều khiển bằng chương trình giúp đảm bảo bước ren và biên dạng ren ổn định.
Tiện cắt đứt
Tiện cắt đứt là phương pháp sử dụng dao cắt đứt để tách hoàn toàn một phần chi tiết khỏi phôi hoặc cắt phôi thành các đoạn có chiều dài xác định.
Khi thực hiện cắt đứt, dao thường tiến theo phương vuông góc với trục quay của phôi cho đến khi dao đi qua toàn bộ tiết diện cần cắt. Đây là nguyên công phổ biến trong gia công các chi tiết sản xuất hàng loạt.
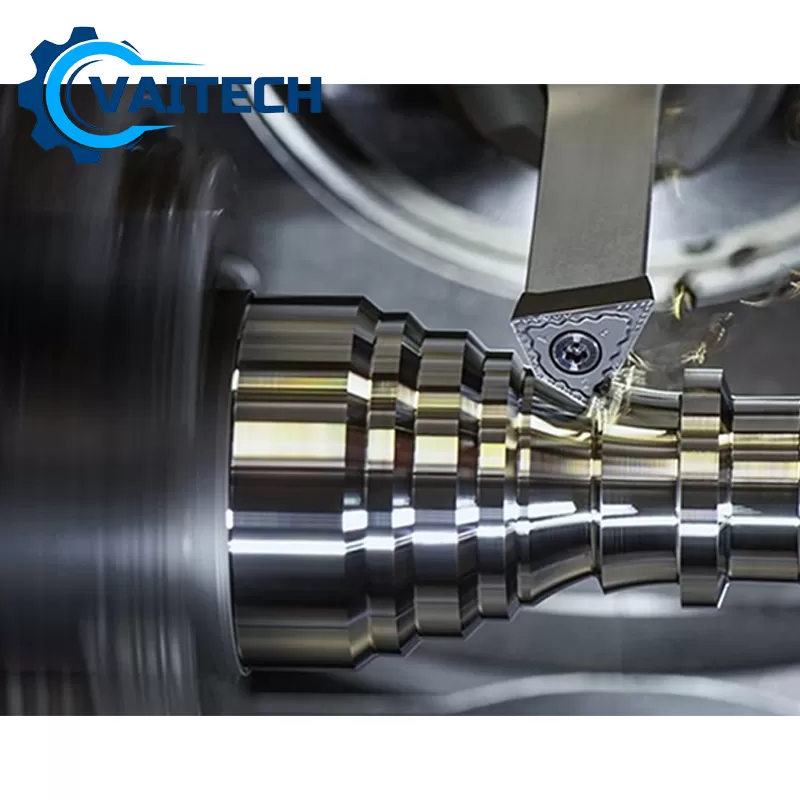
Tiện mặt đầu
Tiện mặt đầu được sử dụng để gia công bề mặt đầu của chi tiết, loại bỏ phần vật liệu dư và tạo ra mặt phẳng vuông góc với trục quay của phôi.
Trong quá trình gia công, dao thực hiện chuyển động chạy dao theo phương hướng kính để đưa bề mặt đầu về vị trí và kích thước yêu cầu. Tiện mặt đầu thường được thực hiện trước các nguyên công khác nhằm tạo chuẩn và đảm bảo chiều dài chi tiết.
Tiện rãnh
Tiện rãnh là phương pháp gia công tạo ra các rãnh có chiều rộng và chiều sâu xác định trên bề mặt chi tiết. Tùy vào vị trí và hình dạng rãnh, có thể sử dụng dao tiện rãnh ngoài, dao tiện rãnh trong hoặc các loại dao chuyên dụng khác.
Biên dạng của rãnh phụ thuộc vào hình dạng lưỡi cắt của dụng cụ, đồng thời chiều rộng, chiều sâu và vị trí rãnh được kiểm soát thông qua chuyển động của dao. Tiện rãnh được ứng dụng để tạo rãnh lắp vòng hãm, rãnh thoát dao, rãnh làm kín và nhiều dạng kết cấu khác trên chi tiết.
>> Tham khảo thêm: Taro trên máy tiện CNC: Quy trình, kỹ thuật và chu trình gia công
Phân loại gia công tiện theo mức độ hoàn thiện
Bên cạnh việc phân loại theo bề mặt gia công, các phương pháp tiện còn có thể được phân chia dựa trên mức độ hoàn thiện của chi tiết và lượng vật liệu cần bóc tách. Theo tiêu chí này, quá trình gia công thường gồm tiện thô, tiện bán tinh và tiện tinh. Các bước được thực hiện tuần tự hoặc kết hợp tùy thuộc vào yêu cầu kỹ thuật của chi tiết.
Tiện thô
Tiện thô là bước gia công nhằm loại bỏ phần lớn lượng dư trên phôi trong thời gian ngắn, tạo hình dạng cơ bản cho chi tiết và chuẩn bị lượng dư phù hợp cho các bước gia công tiếp theo.
Ở công đoạn này, dao thường sử dụng chiều sâu cắt và lượng chạy dao tương đối lớn để đạt năng suất bóc tách vật liệu cao. Do đó, máy tiện cần có công suất và độ cứng vững phù hợp để hạn chế rung động trong quá trình cắt.
Chiều sâu cắt khi tiện thô không có một giá trị cố định mà phụ thuộc vào vật liệu phôi, đường kính chi tiết, công suất và độ cứng vững của máy, loại dao cũng như lượng dư gia công. Với phôi có lượng dư lớn, vật liệu có thể được bóc tách theo nhiều lớp hoặc nhiều lần cắt.
Ngoài mục đích tạo hình sơ bộ, tiện thô còn giúp kiểm tra tình trạng phôi và phát hiện những khuyết tật có thể ảnh hưởng đến các công đoạn gia công tiếp theo.
Tiện bán tinh
Tiện bán tinh được thực hiện sau tiện thô và trước tiện tinh, nhằm tiếp tục loại bỏ lượng dư còn lại, cải thiện độ chính xác kích thước và tạo điều kiện thuận lợi cho công đoạn gia công tinh.
So với tiện thô, chế độ cắt ở bước bán tinh thường được điều chỉnh theo hướng giảm chiều sâu cắt và lượng chạy dao, đồng thời chú trọng hơn đến độ chính xác và chất lượng bề mặt. Lượng dư sau tiện bán tinh cần được kiểm soát phù hợp để đảm bảo đủ vật liệu cho công đoạn tiện tinh.
Không phải mọi chi tiết đều bắt buộc phải trải qua công đoạn tiện bán tinh. Việc có thực hiện hay không phụ thuộc vào lượng dư, dung sai kích thước, yêu cầu độ nhám bề mặt và khả năng của máy tiện.
Tiện tinh
Tiện tinh là công đoạn gia công nhằm đạt kích thước cuối cùng và hoàn thiện chất lượng bề mặt của chi tiết theo yêu cầu bản vẽ. Ở bước này, lượng dư cần bóc thường nhỏ hơn đáng kể so với tiện thô.
Khi tiện tinh, chiều sâu cắt và lượng chạy dao thường được lựa chọn ở mức phù hợp để kiểm soát độ chính xác kích thước và độ nhám bề mặt. Tốc độ cắt có thể được lựa chọn cao hơn so với tiện thô tùy thuộc vào vật liệu phôi, vật liệu và hình học dao, điều kiện máy và yêu cầu gia công.
Dụng cụ cắt sử dụng cho tiện tinh có thể là dao hợp kim cứng, dao phủ, CBN, PCD hoặc các loại dao chuyên dụng khác tùy theo vật liệu gia công và yêu cầu kỹ thuật. Đối với một số vật liệu và điều kiện gia công đặc biệt, dao kim cương đa tinh thể (PCD) có thể được sử dụng để đạt chất lượng bề mặt cao.
Máy tiện sử dụng cho gia công tinh cần có độ chính xác, độ cứng vững và khả năng kiểm soát chuyển động tốt. Đồng thời, việc gá đặt phôi, lựa chọn dao và thiết lập chế độ cắt cũng có ảnh hưởng trực tiếp đến độ chính xác và chất lượng bề mặt sau gia công.
Lưu ý: Không nên áp dụng một mức chiều sâu cắt hoặc tốc độ cắt cố định cho mọi trường hợp tiện thô, bán tinh và tiện tinh. Các thông số này cần được xác định dựa trên vật liệu phôi, dụng cụ cắt, đường kính gia công, công suất máy và yêu cầu kỹ thuật của chi tiết.
Câu hỏi: Khi tiện có mấy loại chuyển động?
Khi tiện có mấy loại chuyển động?
A. 2
B. 3
C. 4
D. 5
Đáp án: A. 2
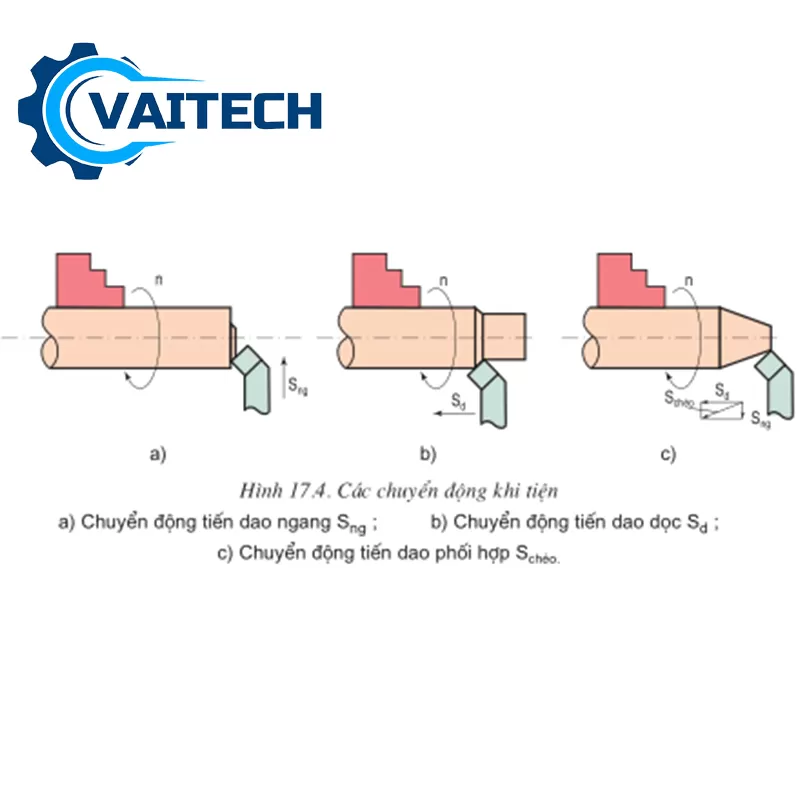
Trong quá trình gia công tiện, có 2 loại chuyển động cơ bản gồm chuyển động cắt và chuyển động chạy dao. Hai chuyển động này phối hợp với nhau để dao cắt bóc tách vật liệu, tạo ra bề mặt và hình dạng theo yêu cầu của chi tiết.
Trong đó:
– Chuyển động cắt: Là chuyển động quay tương đối giữa phôi và dao, tạo ra tốc độ cắt. Đối với máy tiện thông thường, phôi được gá trên trục chính và quay, trong khi dao thực hiện chuyển động chạy dao.
– Chuyển động chạy dao: Là chuyển động của dao tương đối so với phôi, giúp dao cắt liên tục vào vật liệu và tạo thành bề mặt gia công. Chuyển động chạy dao gồm:
-
Chạy dao dọc: Dao di chuyển song song với trục quay của phôi, thường được sử dụng để tiện trụ ngoài, tiện trụ trong hoặc gia công theo chiều dài chi tiết.
-
Chạy dao ngang: Dao di chuyển vuông góc với trục quay của phôi, thường được sử dụng để tiện mặt đầu, tiện bậc hoặc thực hiện các nguyên công cắt đứt.
-
Chạy dao phối hợp: Là sự kết hợp đồng thời giữa chạy dao dọc và chạy dao ngang để tạo ra chuyển động dao theo phương chéo, thường được sử dụng khi gia công các bề mặt côn hoặc biên dạng yêu cầu.
Như vậy, xét về chuyển động cơ bản trong quá trình tiện, có 2 loại chính là chuyển động cắt và chuyển động chạy dao. Việc phối hợp chính xác hai chuyển động này quyết định đến hình dạng, kích thước và chất lượng bề mặt của chi tiết sau gia công.
Tìm hiểu chuyển động cắt là gì?
Chuyển động cắt là chuyển động tương đối giữa dao và phôi, tạo điều kiện để lưỡi cắt tách vật liệu dưới dạng phoi và hình thành bề mặt gia công theo yêu cầu của chi tiết. Trong quá trình tiện, phôi thường được gá và kẹp chặt trên mâm cặp, sau đó quay quanh trục chính của máy với tốc độ xác định, trong khi dao tiện thực hiện chuyển động chạy dao.
Chuyển động cắt là chuyển động cơ bản quyết định khả năng bóc tách vật liệu trong quá trình gia công. Việc lựa chọn chế độ cắt phù hợp có ảnh hưởng trực tiếp đến năng suất gia công, tuổi thọ dụng cụ cắt và chất lượng bề mặt chi tiết.
Tốc độ cắt (Vc) là một trong những thông số quan trọng khi xác định chế độ cắt trong gia công tiện. Tốc độ cắt được biểu thị bằng mét/phút (m/ph) và phụ thuộc vào nhiều yếu tố như vật liệu phôi, vật liệu và hình học dao cắt, đường kính gia công, điều kiện máy và yêu cầu về chất lượng bề mặt.
Nếu tốc độ cắt quá thấp, năng suất gia công có thể giảm và dễ phát sinh các hiện tượng bất lợi trong quá trình cắt. Ngược lại, tốc độ cắt quá cao có thể làm tăng nhiệt độ vùng cắt, khiến dao nhanh bị mài mòn, giảm tuổi thọ dụng cụ và ảnh hưởng đến độ chính xác cũng như chất lượng bề mặt chi tiết. Vì vậy, cần lựa chọn tốc độ cắt phù hợp với vật liệu và điều kiện gia công để đạt hiệu quả tối ưu.
Chuyển động chạy dao (Tiến dao) là gì?
Chuyển động chạy dao, còn gọi là chuyển động tiến dao, là chuyển động tương đối của dao so với phôi theo một hướng xác định, giúp lưỡi cắt liên tục đi vào vùng vật liệu và tạo ra bề mặt gia công theo yêu cầu. Trong quá trình tiện, chuyển động chạy dao kết hợp với chuyển động cắt để tạo thành hình dạng, kích thước và biên dạng của chi tiết.
Tùy theo hướng chuyển động của dao, chạy dao khi tiện thường được chia thành chạy dao dọc và chạy dao ngang. Chạy dao dọc có phương song song với trục quay của phôi, thường được sử dụng để gia công các bề mặt trụ. Chạy dao ngang có phương vuông góc với trục quay, thường được sử dụng khi tiện mặt đầu, tiện rãnh hoặc cắt đứt. Ngoài ra, khi kết hợp đồng thời hai phương chạy dao, dao có thể tạo ra các bề mặt côn và nhiều dạng biên dạng khác.
Trong gia công tiện CNC, các chuyển động chạy dao được điều khiển chính xác thông qua chương trình gia công. Sự phối hợp giữa chuyển động quay của phôi và chuyển động chạy dao của dao cho phép máy thực hiện nhiều nguyên công như tiện trụ, tiện côn, tiện ren, tiện rãnh, cắt đứt và gia công biên dạng.
Việc thiết lập chính xác hướng và lượng chạy dao có vai trò quan trọng đối với độ chính xác kích thước, chất lượng bề mặt, năng suất gia công và tuổi thọ dụng cụ cắt. Đây cũng là một trong những yếu tố cần được tính toán khi lựa chọn chế độ cắt cho máy tiện CNC.
Sự phối hợp giữa chuyển động cắt và chuyển động chạy dao khi tiện
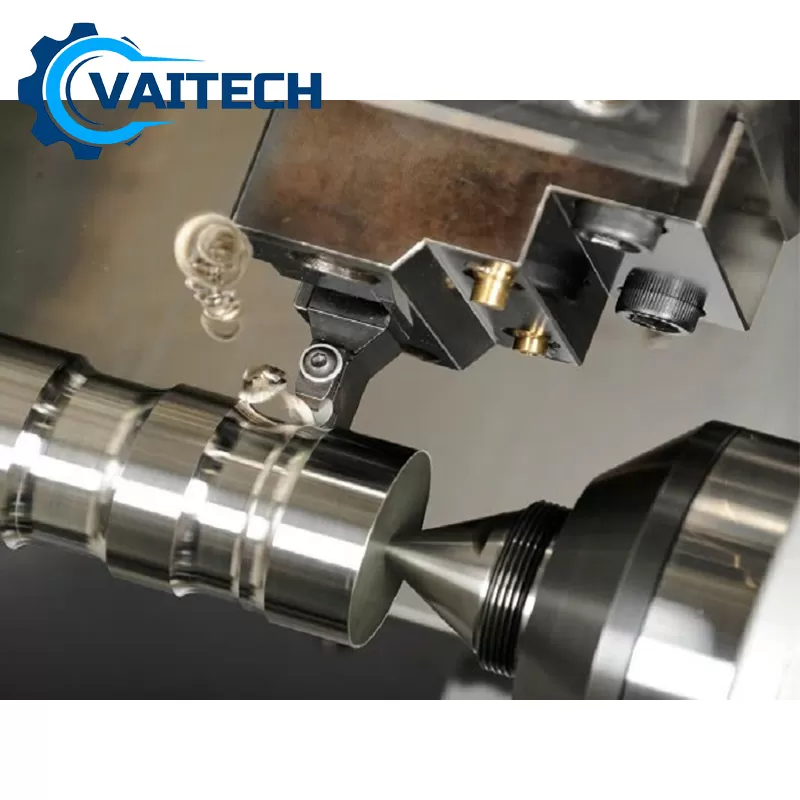
Trong quá trình gia công tiện, chuyển động cắt và chuyển động chạy dao diễn ra đồng thời và phối hợp với nhau để tạo ra hình dạng, kích thước và bề mặt của chi tiết. Chuyển động cắt cung cấp chuyển động tương đối cần thiết để lưỡi dao cắt và tách vật liệu khỏi phôi, trong khi chuyển động chạy dao đưa dao di chuyển theo quỹ đạo xác định để tạo ra bề mặt và biên dạng mong muốn.
Đối với máy tiện thông thường, phôi quay quanh trục chính tạo ra chuyển động cắt, còn dao thực hiện chuyển động chạy dao theo phương dọc, phương ngang hoặc kết hợp nhiều phương. Sự phối hợp giữa hai chuyển động này quyết định trực tiếp đến khả năng tạo hình của quá trình tiện.
Trong gia công tiện CNC, các chuyển động được điều khiển chính xác thông qua chương trình gia công. Việc thiết lập phù hợp tốc độ quay trục chính, lượng chạy dao và chiều sâu cắt giúp đảm bảo độ chính xác kích thước, chất lượng bề mặt, năng suất gia công và tuổi thọ dụng cụ cắt.
Có thể hiểu đơn giản: chuyển động cắt tạo điều kiện để vật liệu được bóc tách, còn chuyển động chạy dao quyết định quỹ đạo mà dao đi qua phôi. Khi hai chuyển động được phối hợp chính xác, máy tiện có thể tạo ra nhiều dạng bề mặt và biên dạng khác nhau theo yêu cầu của bản vẽ kỹ thuật.
Ứng dụng của các loại chuyển động trong gia công tiện
Các chuyển động trong gia công tiện được phối hợp linh hoạt để tạo ra nhiều dạng bề mặt và biên dạng khác nhau trên chi tiết. Tùy vào yêu cầu gia công, hướng chạy dao và mối quan hệ giữa chuyển động cắt với chuyển động chạy dao sẽ được điều chỉnh phù hợp.
Một số ứng dụng phổ biến gồm:
- Tiện trụ: Phôi thực hiện chuyển động quay tạo ra chuyển động cắt, trong khi dao chạy dao theo phương song song với trục quay của phôi để tạo hoặc hoàn thiện bề mặt trụ ngoài.
- Tiện côn: Phôi quay tạo ra chuyển động cắt, đồng thời dao thực hiện chuyển động theo phương tạo với trục phôi một góc xác định. Trên máy tiện CNC, chuyển động của các trục được điều khiển chính xác để tạo ra bề mặt côn theo kích thước yêu cầu.
- Tiện ren: Phôi quay quanh trục chính, còn dao thực hiện chuyển động chạy dao dọc được đồng bộ với chuyển động quay của trục chính theo một tỷ lệ xác định. Nhờ đó, dao tạo ra đường xoắn có bước ren chính xác trên bề mặt chi tiết.
- Tiện rãnh: Phôi thực hiện chuyển động quay, trong khi dao rãnh tiến theo phương hướng kính để tạo rãnh có chiều rộng và chiều sâu theo yêu cầu. Tùy vị trí gia công, có thể thực hiện tiện rãnh ngoài, rãnh trong hoặc rãnh mặt đầu.
Thông qua sự phối hợp giữa chuyển động cắt và chuyển động chạy dao, máy tiện có thể thực hiện nhiều nguyên công khác nhau, từ gia công thô đến gia công tinh, đáp ứng các yêu cầu về hình dạng, kích thước và chất lượng bề mặt của chi tiết. Đặc biệt, máy tiện CNC cho phép điều khiển chính xác các chuyển động của dao và phôi, qua đó nâng cao năng suất và độ ổn định trong sản xuất cơ khí chính xác.
Trên đây là toàn bộ thông tin về gia công tiện trong cơ khí mà CNC Vaitech muốn chia sẻ đến bạn. Hy vọng những kiến thức trên sẽ hữu ích, giúp bạn hiểu rõ hơn về nguyên lý gia công tiện, các loại chuyển động khi tiện và những phương pháp tiện phổ biến trong sản xuất cơ khí.
Nếu doanh nghiệp đang tìm kiếm máy tiện CNC phù hợp với nhu cầu gia công, sản phẩm và quy mô sản xuất, CNC Vaitech sẵn sàng tư vấn giải pháp máy và công nghệ gia công phù hợp. Thông tin liên hệ:
CNC VAITECH
Địa chỉ: 32 Ngõ 24 Cựu Quán 2, Cựu Quán, Hoài Đức, Hà Nội 100000
Điện thoại: 0968309099
Website: https://handemocnc.vn/
Map CID: https://www.google.com/maps?cid=8980653507636946153